

Makipag -ugnay sa Impormasyon
-
 Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Kumuha ng isang quote
Karaniwang Halaga ng Die Casting Mould: Ano ang Dapat Asahan ng Mga Mamimili at Bakit Ito Nag-iiba
2026-08-20
Isipin na kumukuha ka ng bahagi ng die cast para sa isang bagong bahagi ng automotive. Ipapadala mo ang parehong CAD file sa tatlong supplier ng amag, at ang kanilang mga quote para sa tool ay babalik sa $8,500, $22,000, at $46,000. Alin ang tama? Ang katotohanan ay wala sa kanila ang maaaring hatulan sa bilang lamang. Ang karaniwang halaga ng isang die casting mold ay isang hanay, hindi isang punto: ang mga simpleng zinc alloy na tool ay maaaring magsimula sa humigit-kumulang $3,000, habang ang isang kumplikadong aluminum o magnesium die na may maraming mga slide, pagsingit, at panloob na paglamig ay madaling umabot sa $100,000 o higit pa.
Ang dahilan ng pagkalat na ito ay ang isang die casting mold ay isang custom-engineered na piraso ng production equipment, hindi isang commodity. Ang presyo nito ay sumasalamin sa geometry ng bahagi, ang haluang metal na inihagis, ang inaasahang dami ng produksyon, ang bilang ng mga cavity, ang tagal ng buhay na kinakailangan mula sa tool, at ang antas ng kontrol sa proseso na kailangan upang mahawakan ang mahigpit na pagpapaubaya. Ipinapaliwanag ng artikulong ito kung paano nakaayos ang mga gastos sa amag, kung ano ang nag-uudyok sa mga numero pataas o pababa, at kung paano makakapagbadyet ang mga mamimili nang makatotohanan at makaiwas sa mga magastos na pagkakamali.
Ang pag-unawa sa kung paano binuo ang mga presyo ng amag ay ang unang hakbang patungo sa isang makatotohanang badyet. Ang $5,000 na amag at isang $90,000 na amag ay maaaring parehong tinatawag na "mga tool sa paghahagis ng mamatay," ngunit magkaiba ang mga ito sa halos lahat ng pisikal at engineering na kahulugan. Isa-isahin natin ang mga pangunahing driver ng gastos.
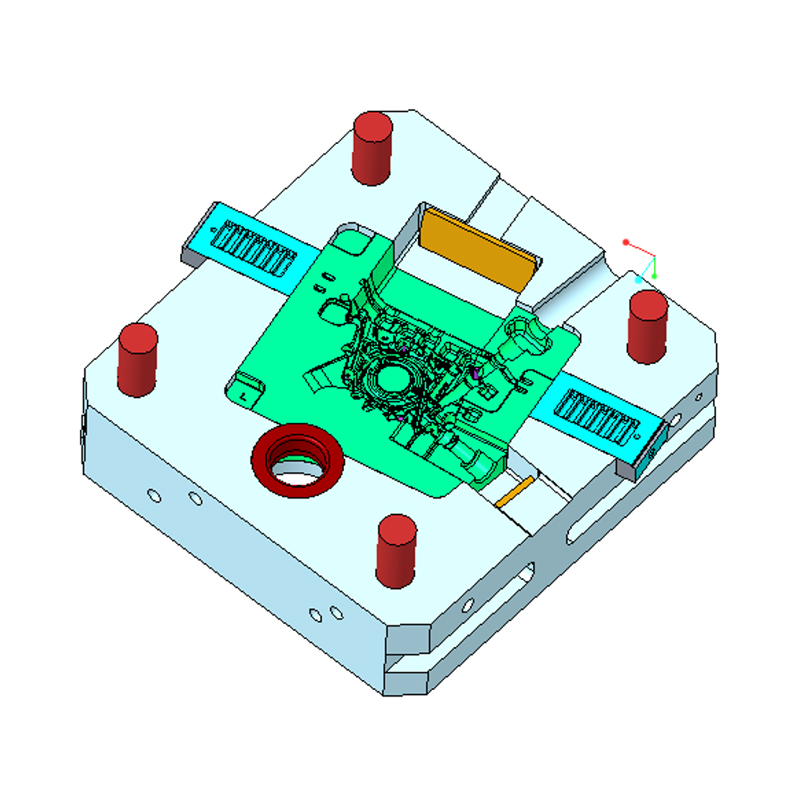
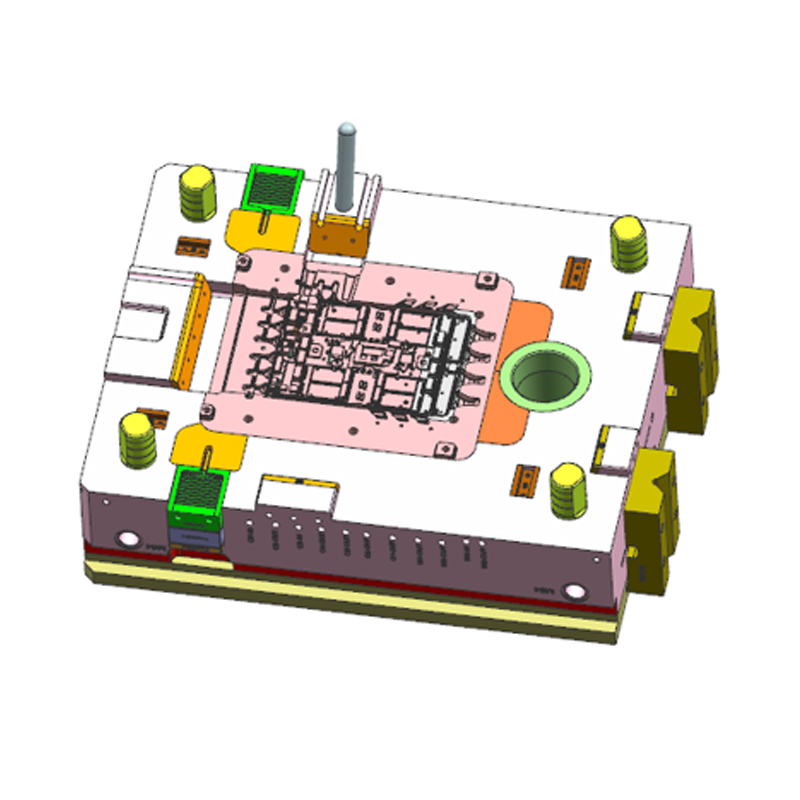
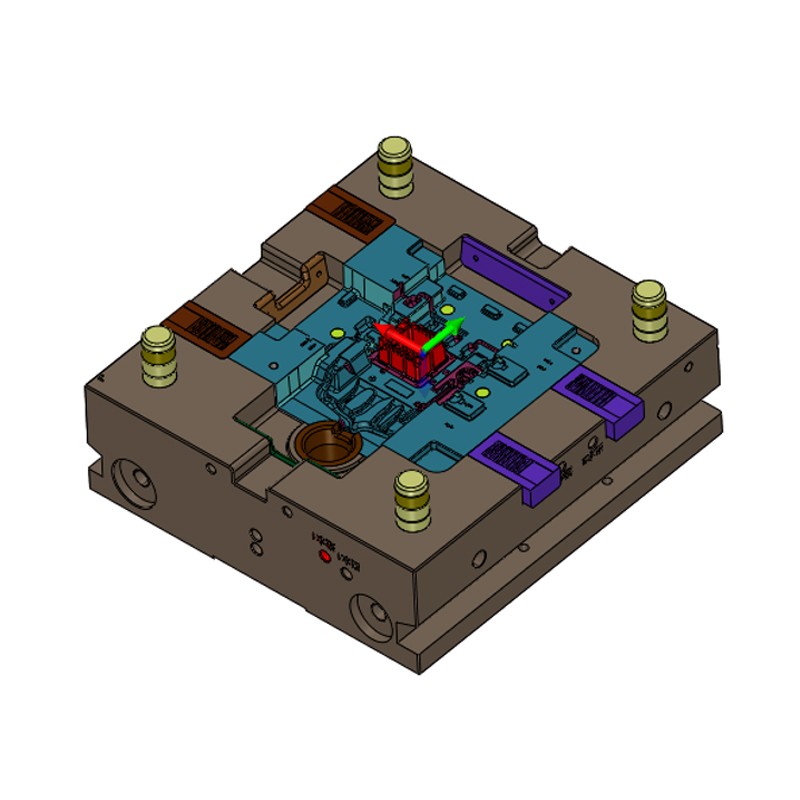
Ang pisikal na sukat ng amag ay ang pinaka-halatang kadahilanan. Ang isang maliit na electronic controller housing ay maaaring magkasya sa 300 mm by 300 mm mold base, habang ang full transmission housing o motor housing ay maaaring mangailangan ng mold base na may sukat na higit sa 1,200 mm sa isang direksyon. Ang dami ng bakal ay lumalaki sa parisukat ng bakas ng paa at halos linear na may kapal. Ang mas malaking molde ay nangangahulugan ng mas maraming molde na bakal, mas maraming oras ng machining, mas malalaking CNC, at, madalas, mas malaking die casting machine para sa sampling. Ito ay hindi pangkaraniwan para sa isang maliit na amag na tumimbang sa ilalim ng 300 kg at isang malaking automotive na amag na tumimbang ng higit sa 5 tonelada.
Para sa isang tipikal na produkto gaya ng automotive bracket, maaaring katamtaman ang mold footprint, ngunit para sa mga structural na bahagi tulad ng shock tower o isang tray ng baterya, ang part envelope lang ay maaaring doblehin ang halaga ng tooling kumpara sa isang katulad na kumplikadong maliit na bahagi. Kadalasang minamaliit ng mga mamimili ang epekto ng mga pangkalahatang dimensyon dahil tumutuon sila sa bilang ng mga feature kaysa sa batayang laki.
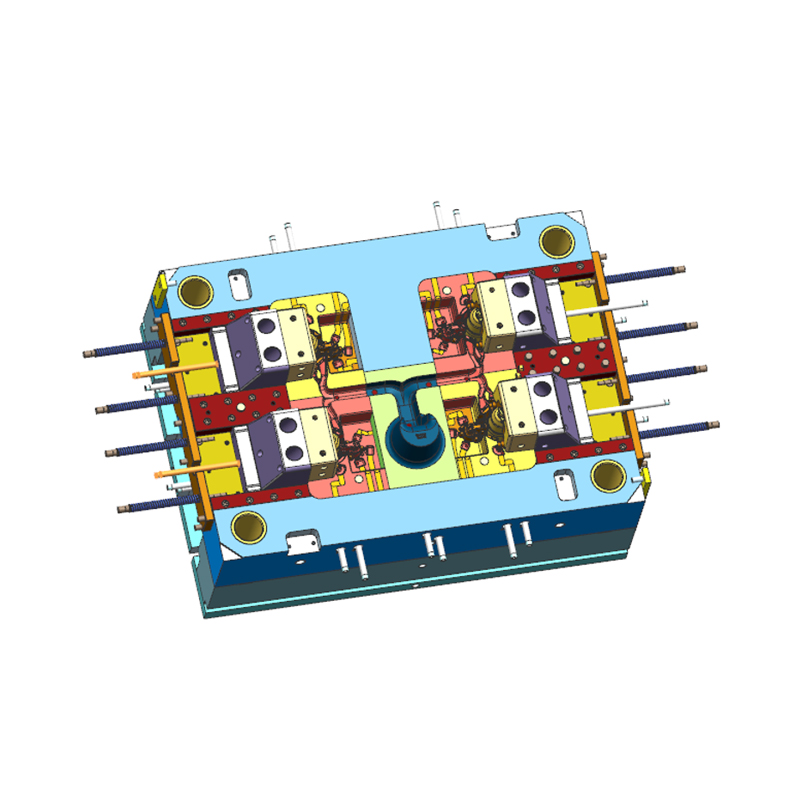
Ang bilang ng lukab ay isang pangunahing desisyon sa bawat proyekto ng amag. Ang isang single-cavity mold ay gumagawa ng isang bahagi bawat cycle; ang dalawang-cavity na amag ay gumagawa ng dalawa, at ang isang walong-cavity na amag ay maaaring makabuo ng walo kung ang runner at gating system ay maingat na balanse. Ang bawat karagdagang cavity ay nagdaragdag sa laki ng base ng amag at dami ng bakal, nadodoble o triple ang pagiging kumplikado ng machining, at ginagawang mas mahirap i-optimize ang disenyo ng paglamig at pagpuno.
Sa praktikal na mga termino, ang paglipat mula sa isang lukab patungo sa dalawa ay karaniwang nagdaragdag ng 40% hanggang 60% sa halaga ng amag, hindi 100%, dahil ang ilang bahagi tulad ng base ng amag, sprue bushing, at mga ejection plate ay ibinabahagi. Gayunpaman, ang paglipat mula sa apat na cavity patungo sa walo ay hindi gaanong mahusay sa mga termino ng porsyento at maaaring magdagdag ng 70% o higit pa dahil ang tool ay dapat na muling idisenyo na may mas malaking footprint at mas kumplikadong sistema ng runner. Ang ilang mga bahagi ng zinc na may mataas na dami ay gumagamit ng mga multi-slider na tool na may 12 o higit pang mga cavity, at ang mga amag na iyon ay maaaring nakakagulat na mahal dahil sa masalimuot na mga mekanismo ng pag-slide at tumpak na mga kinakailangan sa pagkakahanay.
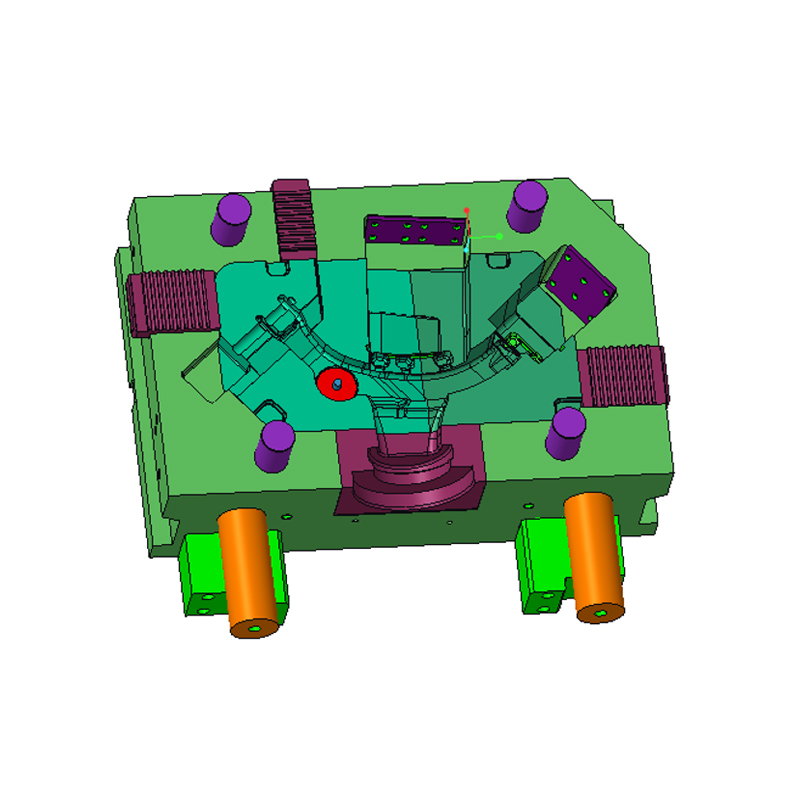
Ang geometriko na pagiging kumplikado ng bahagi ay nagdidikta kung gaano karaming mga gumagalaw na elemento ang dapat maglaman ng amag. Ang isang undercut, isang butas sa gilid, o isang panlabas na thread ay nangangailangan ng isang slide (tinatawag ding isang side-action core). Ang bawat slide ay nagdaragdag ng isang hardened steel insert, isang slide body, guide pins, angled wedges, hydraulic o mechanical actuation, at karagdagang mga linya ng tubig. Ang isang simpleng amag na walang mga slide ay ang pinakamurang; ang isang amag na may apat na malalaking haydroliko na slide ay maaaring umabot ng $15,000 hanggang $40,000 lamang sa mga mekanismo ng slide.
Ang mga core na lumilikha ng mga panloob na cavity ay nagtutulak din ng gastos. Ang mga malalim na core ay dapat na palamigin sa loob upang maiwasan ang pag-urong ng porosity, na nangangailangan ng pagbabarena ng mahabang mga channel ng tubig o pamumuhunan sa mga additive-manufactured core insert. Ang mga naaalis na pagsingit na maaaring palitan para sa iba't ibang variant ng parehong bahagi ay nagdaragdag ng isa pang layer ng gastos ngunit makakatipid ng pera kung nagpaplano ka ng ilang katulad na numero ng bahagi.
Sa aming sariling tindahan ng amag, madalas kaming makakita ng katulad na bahagi na may iba't ibang pattern ng butas. Maaaring pumili ang isang customer ng family mold na may mga mapagpapalit na insert para mahawakan ang tatlong variant; mas mataas ang paunang puhunan, ngunit mas mababa ang cost per part variation. Maaaring igiit ng isa pang customer ang tatlong nakalaang amag, na nagbibigay ng mas mataas na output ngunit mas mataas na kabuuang badyet sa tooling. Ang parehong mga diskarte ay wasto, at ang tamang pagpipilian ay nakasalalay sa taunang dami at diskarte sa pagpepresyo.
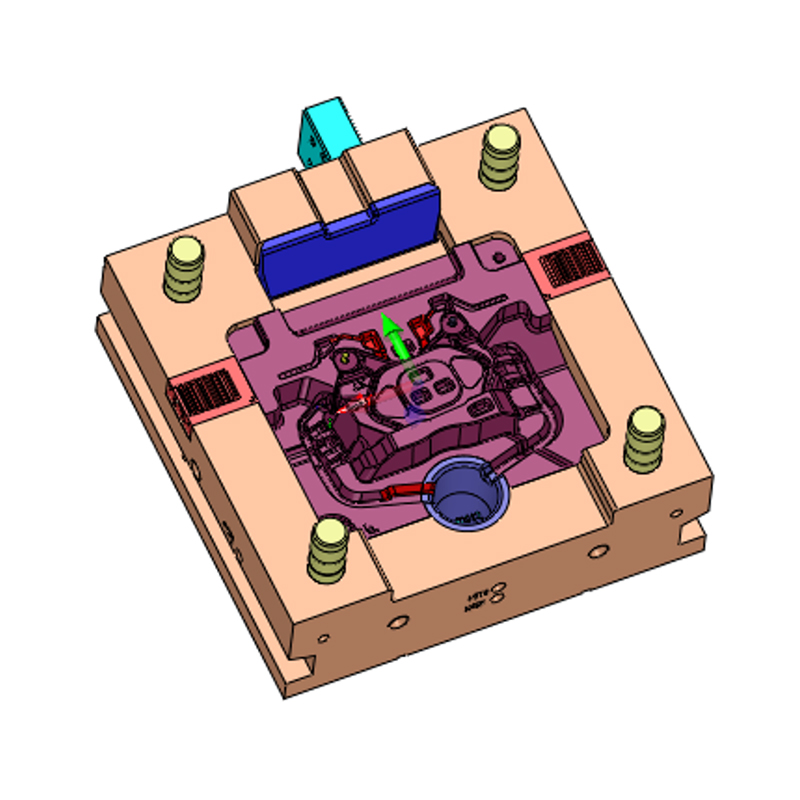
Ang materyal na pinili para sa mold core at cavity ay isang pangunahing line item. Ang H13 tool steel ay ang workhorse para sa aluminum at magnesium die casting, ngunit ang mga premium na marka tulad ng DAC55, SKD61, o imported na H13 na may mas mahigpit na kalinisan at mas mahusay na isotropy ay nagkakahalaga ng mas mataas sa bawat kilo. Ang halaga ng bakal ay kadalasang 15% hanggang 25% lamang ng kabuuang halaga ng amag, ngunit malakas itong nakakaimpluwensya sa buhay at pagiging maaasahan ng tool.
Ang heat treatment ay nagdaragdag ng isa pang makabuluhang singil. Ang pagpapatigas ng vacuum, maraming ikot ng tempering, at pag-alis ng stress ay kinakailangan upang makamit ang kinakailangang tigas (karaniwang 44 hanggang 52 HRC para sa H13) at upang mabawasan ang pagbaluktot. Pagkatapos ng heat treatment, kadalasan ay mayroong finish machining o electrical discharge machining (EDM) na operasyon, na lalong nagpapataas ng gastos. Ang ilang high-life molds ay nangangailangan din ng nitriding o isang pisikal na vapor deposition coating gaya ng TiAlN sa core at cavity surface, na nagdaragdag ng $2,000 hanggang $8,000 depende sa surface area.
Ang desisyon na gumamit ng mas murang bakal na maaaring makaligtas sa 50,000 shot, kumpara sa isang premium na grade na na-rate para sa 200,000 shot, ay lubhang nagbabago sa upfront na presyo. Para sa isang prototype o pre-production run, ang isang mas murang opsyon ay maaaring makatwiran. Para sa isang matagal nang tumatakbong programa sa automotive, ang mas mataas na paunang puhunan ay kadalasang pinakamatipid na pagpipilian kapag kinakalkula mo ang kabuuang halaga sa bawat magandang bahagi.
Ang oras ng ikot ng die casting ay higit na kinokontrol ng paglamig. Ang isang amag na may mga linya ng tubig na may madiskarteng pagkakalagay ay nag-aalis ng init nang mas mabilis, nagpapababa ng oras ng pag-ikot, at nagpapahusay sa kalidad ng bahagi sa pamamagitan ng pagpigil sa mga hot spot at pag-urong ng pag-crack. Gayunpaman, ang pagdaragdag ng mga cooling channel ay hindi madali. Ang deep-hole drilling ay ginagamit para sa mga tuwid na linya, ngunit ang mga curved channel ay nangangailangan ng machined insert na pagkatapos ay tinatakan ng mga plugs o isang vacuum-brazed plate.
Ang conformal cooling, kung saan ang mga insert ay naka-3D na naka-print na may mga kumplikadong internal pathway na sumusunod sa contour ng bahagi, ay lalong popular para sa aluminum alloy die casting. Maaaring bawasan ng teknolohiyang ito ang oras ng pag-ikot ng 15% hanggang 30%, ngunit ang mga pagsingit ay mahal sa paggawa at kadalasang nangangailangan ng hiwalay na pag-verify sa buhay ng serbisyo. Ang isang molde na may ilang conformal-cooled insert ay maaaring nagkakahalaga ng 10% hanggang 20% na mas mataas kaysa sa isang conventionally cooled mol, ngunit ang pagbabalik sa pagiging produktibo ay maaaring magbayad para sa pagkakaibang iyon sa loob ng ilang buwan.
Naaapektuhan din ng paglamig ang pag-uugali ng thermal fatigue ng amag. Ang mahinang paglamig ay humahantong sa maagang pagsusuri sa init, na nagpapaikli sa buhay ng amag at nagpapataas ng downtime ng maintenance. Ang pamumuhunan sa magandang disenyo ng pagpapalamig ay isa sa mga pinaka-epektibong paraan upang bawasan ang kabuuang halaga ng pagmamay-ari, ngunit isa rin ito sa mga unang lugar kung saan ang isang hindi karanasang supplier ay hahadlang upang bawasan ang quote.
Ang mga mas mahigpit na pagpapaubaya ay nangangailangan ng mas malawak na machining, mas tumpak na EDM, at mas maingat na pag-aayos at spotting. Maaaring tukuyin ang isang tipikal na bahagi ng die cast na may linear tolerance na ±0.5 mm, ngunit maraming mga application ng automotive ang nangangailangan ng ±0.1 mm sa mga kritikal na lugar. Ang paghawak ng ±0.1 mm sa isang mold steel na lumalawak at gumagalaw sa panahon ng proseso ay nangangailangan ng mas matibay na mga construction, mas detalyadong thermal analysis, at karagdagang trial iteration. Madali itong magdagdag ng 10% hanggang 30% sa halaga ng amag.
Ang pagtatapos ng ibabaw ay isang katulad na driver. Kung ang bahagi ay nangangailangan ng isang tiyak na texture para sa aesthetics o isang mirror polish upang mabawasan ang alitan sa isang sliding component, ang amag ay dapat na pinakintab nang naaayon, at kung minsan ay pili. Ang pag-ukit ng texture sa mga piling lugar ay nangangailangan ng masking at nagdaragdag ng dalawa hanggang apat na linggo ng lead time kasama ang $2,000 hanggang $6,000 bawat malaking lugar. Ang mga gastos na ito ay hindi makikita sa CAD file kung titingnan mo lamang ang geometry, ngunit ang mga ito ay bahagi ng detalye at dapat ideklara sa RFQ.
Ang kadaliang kumilos ng proseso ay nagbabago rin sa pagpepresyo ng amag. Ang high-vacuum die casting molds ay nangangailangan ng karagdagang sealing, vacuum channels, at isang espesyal na idinisenyong shot system na pumipigil sa hangin na pumasok sa cavity. Ang mga amag na ito ay mas mahal sa pagtatayo at mas sensitibo sa pagpapanatili, ngunit gumagawa sila ng walang porosity na mga bahaging istruktura gaya ng mga housing ng baterya o mga bahagi ng pagpipiloto. Ang amag para sa isang vacuum die casting project ay maaaring 15% hanggang 25% na mas mataas kaysa sa isang maginoo na amag para sa isang katulad na geometry.
Gumagamit ang squeeze casting (o extrusion casting) ng mas mabagal na yugto ng pagpuno at naglalapat ng mataas na presyon sa panahon ng solidification. Ang amag ay dapat na makatiis ng mas mataas na mekanikal na pagkarga at karaniwang itinayo na may mas matibay na mga seksyon ng bakal at mas mabibigat na mga haligi ng gabay. Ang premium ng gastos kumpara sa karaniwang high-pressure die casting ay kapansin-pansin, ngunit ang mga resultang bahagi ay nag-aalok ng pinahusay na pagpahaba at pressure tightness.
Bilang isang supplier na nagtayo ng parehong high-vacuum at squeeze casting molds para sa mga automotive na application, maaari naming kumpirmahin na ang pagpili sa proseso ay dapat gawin nang maaga, bago magsimula ang disenyo ng amag. Ang pagpapalit mula sa isang kumbensyonal na die tungo sa isang vacuum-assisted matapos ang pagbuo ng amag ay halos kasing mahal ng paggawa ng isang bagong amag.
Bagama't natatangi ang bawat proyekto, ang mga pattern ng pagpepresyo ng industriya ay maaaring magbigay sa iyo ng maaasahang kahulugan ng merkado. Ang mga sumusunod na hanay ay batay sa mga makasaysayang quotation na nakikita natin sa merkado at sa sarili nating karanasan sa produksyon, at dapat gamitin ang mga ito para sa pagbabadyet lamang, hindi bilang mga fixed quotation.
| Uri ng amag | Antas ng pagiging kumplikado | Karaniwang Saklaw ng Gastos (USD) | Karaniwang Bilang ng Cavity |
|---|---|---|---|
| Zinc alloy hot-chamber mold | Simple, maliit na bahagi | $3,000 – $12,000 | 1 hanggang 4 |
| Zinc alloy hot-chamber mold | Multi-slider, mataas ang pagiging kumplikado | $12,000 – $40,000 | 6 hanggang 16 |
| Aluminyo haluang metal amag | Simple, maliit na pabahay | $5,000 – $25,000 | 1 |
| Aluminyo haluang metal amag | Katamtamang kumplikado, katamtamang laki | $25,000 – $60,000 | 1 hanggang 2 |
| Aluminyo haluang metal amag | Malaki, kumplikado, may mga slide at vacuum | $60,000 – $120,000 | 1 |
| Magnesium alloy mol | Simple hanggang katamtaman (mga bahagi ng pagpipiloto, mga bracket) | $30,000 – $80,000 | 1 |
| Magnesium alloy mol | Structural, mataas ang vacuum | $80,000 – $150,000 | 1 |
Ipinapalagay ng mga hanay na ito na ang amag ay gagawin gamit ang karaniwang H13 o katumbas na bakal at gagamitin para sa isang nominal na buhay ng produksyon na 80,000 hanggang 120,000 shot para sa aluminum at bahagyang mas mababa para sa magnesium. Kung inaasahan mong 250,000 shot o higit pa, magdagdag ng premium para sa mas mataas na grado na bakal, mas mapagbigay na pagpapalamig, at paggamot sa ibabaw. Kung kailangan mo lang ng 20,000 prototype, maaari kang makakuha ng mas malambot na bakal na amag sa ibabang dulo ng hanay.
Para sa mababang dami ng pre-production run, ang isang mas simpleng molde na binuo na may hindi pinatigas o maikling buhay na mga pagsingit ay minsan ay inaalok sa isang 30% na diskwento. Ang trade-off ay maaaring kailanganin mong buuin muli o ayusin ang tool pagkatapos ng ilang libong shot. Sa ilang mga kaso, iyon ang tamang tawag. Sa iba, nagreresulta ito sa mga scrap at mga pagkaantala na nagbubura ng mga ipon.
Bilang sanggunian, isaalang-alang ang aming sariling linya ng produkto para sa mga tool ng zinc alloy. Isang tipikal 150t hot-chamber die casting mold para sa mga bahagi ng zinc na may katamtamang bilang ng mga cavity ay nasa $12,000 – $30,000 na hanay, depende sa bahaging geometry at kinakailangang mga slide. Ang ganitong uri ng tool ay karaniwang ginagamit para sa mga plumbing fixtures, lock housing, at electrical component. Sa paghahambing, ang isang high-speed multi-slider zinc mold na may 10 o higit pang mga cavity ay isang mas advanced na piraso ng kagamitan at naaayon sa presyo.
 Custom na 150T Hot Chamber Die Casting Mould Factory, Mga Tagagawa - Ningbo NKT Masyadong Ang Ningbo NKT Tooling Co., Ltd. ay China 150T Hot Chamber Die Casting Mould Manufacturers at Custom Factory, mga detalye: Ang 150T Hot Chamber Di... Tingnan ang Produkto →
Kapag nagpadala sa iyo ang isang supplier ng anim na figure na quotation para sa isang die casting mold, ang numero ay ang kabuuan ng ilang natatanging work package. Ang pag-alam kung ano ang kasama ng mga ito ay nakakatulong sa iyong paghambingin ang mga alok at tukuyin ang mga nakatagong gastos. Narito ang karaniwang pagkasira.
Bago ang anumang metal ay pinutol, sinusuri ng pangkat ng disenyo ng amag ang bahagi, ginagaya ang pagpuno, at binabalangkas ang kumpletong disenyo ng kasangkapan. Kabilang dito ang posisyon ng gate, pagpapalaki ng runner, mga overflow na balon, paglalagay ng cooling channel, layout ng ejection system, at ang pagpili ng mga bahaging available sa komersyo gaya ng mga ejector pin at sprue bushing. Ang bayad sa engineering ay karaniwang kumakatawan sa 5% hanggang 10% ng kabuuang halaga ng amag, ngunit ang isang mas kumplikadong bahagi o isang simulation-driven na disenyo ay maaaring itulak ito nang mas mataas. Kung nag-aalok ang supplier ng ulat ng DFM (design for manufacturability) at gumawa ng mga mungkahi sa pagbabago, ang gawaing iyon ay kasama sa bahaging ito.
Inaasahan ng isang mahusay na taga-disenyo na magpatakbo ng hindi bababa sa dalawa o tatlong mga pagsusuri sa disenyo kasama ang customer. Ang bawat pagbabago sa bahaging geometry pagkatapos magsimula ang disenyo ng amag ay maaaring magdagdag ng mga oras ng muling pagdidisenyo, kaya naman ang huling bahagi ng data lock ay isang kritikal na milestone.
Ang bawat amag ay may kasamang base, plates, guide pins, bushings, ejector plates, at maraming karaniwang bahagi. Karaniwang kinukuha ang mga ito mula sa mga dalubhasang tagapagtustos ng base ng amag. Para sa isang tipikal na medium-sized na aluminum die casting mold, ang base na may mga istrukturang pangsuporta ay maaaring nagkakahalaga ng $2,000 hanggang $10,000 lamang, at ang halagang iyon ay lumalabas bilang isang hiwalay na line item sa ilang mga panipi. Mas malaki ang halaga ng mas malalaking base na may mabibigat na suportang haligi at malawak na clamping area.
Ang aktwal na bakal para sa core at cavity ay isang hiwalay na gastos sa materyal. Sa isang quote, makikita mo ang bigat at grado ng bakal. Tandaan na ang machined steel ay isang maliit na bahagi ng huling timbang dahil ang isang malaking bloke ay pinutol upang umalis sa hugis ng bahagi. Ang pag-alis ng chip na iyon ay makikita sa mga oras ng machining, hindi lamang sa bigat ng bakal.
Ang CNC milling, turning, drilling, at wire drafting ay bumubuo sa pinakamalaking labor at machine cost element. Ang isang kumplikadong 3D na hugis ng lukab ay nangangailangan ng maraming oras ng 3-axis at 5-axis CNC na trabaho. Ang mga matalim na panloob na sulok ay tapos na sa EDM, na sadyang mas mabagal at mas tumpak. Ang mga gastos sa tooling ay hinihimok ng surface area, depth of cut, at kinakailangang finish. Bilang isang magaspang na tuntunin, machining at EDM ay maaaring account para sa 40% hanggang 60% ng kabuuang presyo ng amag.
Dito lumalabas ang economies of scale sa loob ng tindahan ng amag. Ang isang supplier na may modernong high-speed machining center at automated electrode making ay makakagawa ng mas tumpak na amag sa mas kaunting oras. Ngunit ang oras-oras na rate ng isang 5-axis mill ay mataas, kaya ang isang quote na may mas kaunting oras sa mas mataas na rate ay maaaring mas mahusay kaysa sa isa na may maraming oras sa mababang rate. Suriin ang sinipi na plano ng proseso kung gusto mong maunawaan ang mga pagkakaiba.
Pagkatapos ng machining, ang amag ay binuo. Ang core at cavity halves ay tugma, ang mga slide ay nilagyan, at ang ejection system ay inaayos. Kasama sa spotting ang paglalagay ng marking compound sa mga contact surface at pagsasaayos ng fit para matiyak ang pare-parehong contact. Ito ay maaaring tumagal ng mga araw para sa isang kumplikadong mamatay at isa sa mga pinaka-nakadepende sa kasanayang mga yugto ng paggawa ng amag. Kasama rin sa bench work ang pag-polishing, rounding edge, at pag-install ng mga water fitting.
Karamihan sa mga quote ng amag ay may kasamang unang pagsubok sa isang die casting machine. Maaaring gumamit ang supplier ng in-house na makina o kontrata sa malapit na pandayan. Karaniwang kasama ang halaga ng aluminum o zinc alloy na ginamit sa pagsubok, ang enerhiya, oras ng operator, at ang rate ng oras ng die casting machine. Kung kailangan ng maraming sample round, maaaring lumitaw ang mga karagdagang gastos. Ang isang mahusay na disenyo ng amag na may maaasahang supplier ay maaaring mangailangan lamang ng dalawa o tatlong round; ang isang problemadong disenyo ay maaaring mangailangan ng anim o higit pa. Tiyaking isinasaad ng quote kung ilang trial run ang kasama.
Sa yugto ng sample, sinusukat ng supplier ang bahagi, sinusuri ang pag-urong, porosity, at dimensional deviations. Ang bawat pagwawasto na pag-ulit ay nangangailangan ng amag na ayusin, kung minsan sa pamamagitan ng pagmachining sa lukab o pagdaragdag ng mga pagsingit, at dapat itong mapresyuhan sa iskedyul ng proyekto.
Ang heat treatment ay minsan ay nakalista nang hiwalay sa machining, lalo na kung ang supplier ay bibili ng annealed steel at tumigas ito pagkatapos ng unang pag-roughing. Ang mga surface treatment tulad ng nitriding, PVD coating, o isang release-agent-friendly na coating ay dagdag. Ang mga paggamot na ito ay maaaring pahabain ang buhay ng amag at mapabuti ang pagpapalabas, ngunit hindi sila palaging kasama sa base quote. Humingi ng isang line item upang maiwasan ang isang sorpresa sa dulo.
Ang mga propesyonal na supplier ng amag ay nagbibigay ng dokumentasyon na kinabibilangan ng mga sertipiko ng materyal, mga ulat sa paggamot sa init, data ng inspeksyon ng CMM, at isang manwal sa pagpapanatili. Para sa mga programang automotive, ang dokumentasyong ito ay sapilitan sa ilalim ng mga kinakailangan ng PPAP. Ang gastos sa paghahanda ng mga dokumentong ito, pamamahala sa iskedyul ng proyekto, at paghawak ng mga tawag sa pagsusuri ay karaniwang maliit na porsyento ng kabuuan, ngunit sa isang detalyadong quote, dapat itong matukoy. Ang isang supplier na nag-aalok ng transparent na pamamahala ng proyekto na may mga larawan at ulat ng pag-unlad ay nagkakahalaga ng ilang libong dolyar na maaari nitong idagdag.
Marami sa mga gastos na inilarawan namin ay lubos na naiimpluwensyahan ng mga desisyon na ginawa sa bahagi ng disenyo ng bahagi. Kahit na bago mo ipadala ang RFQ, maaari mong hubugin ang halaga ng amag sa pamamagitan ng pag-optimize ng bahaging geometry. Narito ang pinakakaraniwang mga parameter ng disenyo at ang epekto nito.
Ang draft ay ang taper na idinagdag sa mga patayong mukha upang mailabas ang cast nang hindi dumidikit. Ang draft na anggulo na 1° ay karaniwan para sa aluminyo, ngunit ang 2° ay mas ligtas para sa mas malalim na mga tadyang at core. Kung ang draft ay masyadong maliit, ang amag ay nangangailangan ng karagdagang polish at ang bahagi ay maaaring may mga drag mark. Higit sa lahat, ang mga zero drag ribs ay nangangailangan ng mga karagdagang side action o karagdagang machining, na parehong nagpapataas ng gastos. Ang pagrepaso sa draft nang maaga ay ang pinakamurang paraan upang makatipid ng pera.
Ang mga biglaang pagbabago sa kapal ng pader ay nagdudulot ng pag-urong ng mga voids at porosity. Ang disenyo ng amag ay maaaring makabawi sa pamamagitan ng pagdaragdag ng mga pagsingit at panginginig, ngunit nagdaragdag iyon ng gastos. Ang isang bahagi na may pare-parehong kapal ng pader na 3 mm ay mas madaling punan at palamig kaysa sa isang bahagi na tumalon mula 2 mm hanggang 5 mm malapit sa isang boss. Ang pagpapanatiling pare-pareho ng mga pader ay binabawasan ang pangangailangan para sa panloob na paglamig at binabawasan ang panganib ng mga hot spot.
Ang bawat undercut ay nangangailangan ng slide. Maaari mong bawasan ang bilang ng mga slide sa pamamagitan ng pagbabago ng direksyon ng linya ng paghihiwalay o sa pamamagitan ng pagtanggap ng isang tampok na nangangailangan ng pangalawang operasyon ng machining. Halimbawa, ang isang panlabas na thread para sa isang sensor boss ay maaaring drilled pagkatapos ng cast sa halip ng cast sa lugar, pag-iwas sa isang umiikot na core. Ang karagdagang gastos ng machining ay madalas na mas mababa kaysa sa halaga ng isang kumplikadong slide sa amag.
Kapag ang isang undercut ay hindi maiiwasan, ito ay nagkakahalaga ng pagtatanong kung maaari itong mabuo gamit ang isang maluwag na core na manu-manong tinanggal pagkatapos ng bawat shot. Ito ay isang alternatibong mura para sa mga bahaging mababa ang volume, ngunit pinapabagal nito ang cycle ng oras at maaaring hindi katanggap-tanggap para sa produksyon na may mataas na volume. Para sa isang high-volume na bahagi ng automotive, ang hydraulic slide ay ang tanging maaasahang opsyon.
Kung mas mahigpit ang pagpapaubaya, mas mahal ang amag. Makakatipid ka sa gastos sa pamamagitan ng pagtatalaga ng mga kritikal na dimensyon na talagang nangangailangan ng ±0.1 mm at pagpapahintulot sa mga karaniwang die casting tolerance sa ibang lugar. Ang tagabuo ng amag ay maaaring mag-concentrate ng pansin sa machining kung saan ito mahalaga. Masyadong maraming mamimili ang naglalapat ng mahigpit na pagpapaubaya sa bawat feature nang walang katwiran, at tumataas ang halaga ng amag sa bawat callout ng dimensyon.
Kung ang bahagi ay may pandekorasyon na Class-A na ibabaw, ang amag ay dapat na pulido hanggang sa salamin at pagkatapos ay i-texture kung kinakailangan. Ang pagpapakintab at pag-ukit ay maaaring tumagal ng mga araw ng trabahong espesyalista. Ang matte finish o isang machined surface, sa kabilang banda, ay nangangailangan ng mas kaunting manual polishing. Ang pagpili ng isang naka-texture na lugar lamang sa isang maliit na panel kaysa sa buong bahagi ay isa pang paraan upang makontrol ang gastos.
Ang pag-cast sa mga sinulid na pagsingit o paggamit ng mga naaalis na insert pin ay nagdaragdag ng pagiging kumplikado ng paghawak sa cycle ng die casting. Ang amag ay dapat na idinisenyo upang i-load at mapanatili ang insert sa panahon ng iniksyon, at ang sistema ng automation ay dapat ilagay ito nang tumpak. Maaari nitong mapataas ang halaga ng amag ng $5,000 hanggang $20,000, depende sa bilang ng mga pagsingit sa bawat cycle. Kadalasan ay mas matipid na gumamit ng isang simpleng butas na cast sa bahagi at gumamit ng isang hiwalay na operasyon ng pagtapik para sa sinulid, maliban kung ang insert ay kinakailangan para sa lakas ng pagpupulong o sealing.
Sa aming karanasan, ang paghikayat sa mga customer na suriin ang disenyo ng kanilang bahagi laban sa mga pamantayang ito ay kadalasang binabawasan ang kabuuang halaga ng amag ng 10% hanggang 25% nang hindi binabago ang paggana ng bahagi. Ang feedback ng DFM ng tindahan ng amag ay hindi isang pagtatangka na palakihin ang badyet; ito ay isang direktang ruta patungo sa isang mas matipid na kasangkapan.
Ang presyo ng pagbili ng isang die casting mold ay ang panimulang punto lamang. Sa buong buhay nito, gagastos ka ng pera sa maintenance, repair, coatings, at replacement parts. Ang pag-unawa sa inaasahang haba ng buhay ng iyong amag ay mahalaga sa pagkalkula ng tunay na halaga sa bawat bahagi.
Ang isang karaniwang H13 aluminum die casting mold ay karaniwang inaasahang makakapagdulot ng 80,000 hanggang 120,000 magagandang shot bago ang pangunahing wear surface ay kailangang palitan. Ang numerong ito ay hindi isang garantiya; depende ito sa temperatura ng haluang metal, bilis ng pag-iniksyon, thermal cycling, at kung gaano kahusay gumagana ang cooling system. Maaaring umabot sa 150,000–200,000 shot ang isang molde na ginawa gamit ang premium na bakal at mahusay na paglamig, habang ang isang mas mababang grade na tool ay maaaring magpakita ng heat checking pagkatapos ng 30,000 shot.
Ang mga magnesium alloy ay inihagis sa mga temperatura na medyo mas mababa kaysa sa aluminyo, na kadalasang nagbibigay-daan sa bahagyang mas mahabang buhay ng amag kung ang proseso ay pinamamahalaang mabuti. Ang mga zinc alloy ay ang pinakamadali sa molde, at ang hot-chamber zinc molds ay kadalasang lumalampas sa 500,000 shot dahil mas mababa ang operating temperature. Iyon ay isang dahilan kung bakit ang zinc tooling ay madalas na binuo gamit ang mga hardened insert na hindi gaanong agresibo kaysa sa aluminum tooling.
Ang pangunahing failure mode para sa die casting molds ay heat checking, kapag daan-daang thermal cycle ang nagdudulot ng network ng maliliit na bitak sa ibabaw ng amag. Ang mga bitak ay gumagawa ng mga depekto sa ibabaw sa bahagi ng cast at kalaunan ay nagiging sanhi ng paghihinang o pagdikit. Ang regular na pagpapanatili, kabilang ang pagbubuli ng mga bitak at paggamot sa ibabaw, ay maaaring pahabain ang buhay ng amag. Gayunpaman, ang bawat cycle ng pagkumpuni ay may gastos, at ang amag ay dapat na offline habang nagkukumpuni.
Ang pagtatakda ng badyet sa pagpapanatili na katumbas ng 5% hanggang 10% ng paunang presyo ng amag bawat taon ay isang makatwirang tuntunin para sa aluminum at magnesium molds. Para sa zinc, mas mababa ang bilang. Sinasaklaw ng badyet na ito ang mga bagong ejector pin (na napuputol), kapalit na mga slide, at muling pag-polish pagkatapos ng mataas na volume na pagtakbo. Kung nakikipagkontrata ka sa gumagawa ng amag para sa pag-aayos, kailangan mo ring magplano para sa logistik ng pagpapadala ng amag pabalik at ang oras kung kailan hindi ka makakagawa ng mga bahagi.
Ang ilang mga supplier ay nag-aalok ng mga kasunduan sa pagpapanatili ng amag. Ang amag ay ibinabalik para sa inspeksyon pagkatapos ng bawat X na libong shot, at ang supplier ay nagsasagawa ng mga iniresetang hakbang sa serbisyo para sa isang nakapirming bayad. Pinoprotektahan nito ang iyong pamumuhunan at maaaring maiwasan ang mahabang paghinto ng produksyon. Ang mga kasunduang ito ay hindi karaniwan sa bawat merkado, ngunit sulit ang mga ito na hilingin kung inaasahan mo ang isang mataas na taunang volume.
Ang halaga ng amag bawat bahagi ay depende sa kabuuang bilang ng mga bahagi na plano mong gawin. Ito ang pinakamahalagang kalkulasyon sa isang die casting project. Narito ang isang tuwirang halimbawa.
Ipagpalagay na ang Mold Option A ay nagkakahalaga ng $20,000 at gumagawa ng isang bahagi sa isang 30-segundong cycle time. Ang Mould Option B ay nagkakahalaga ng $40,000 ngunit gumagawa ng parehong bahagi sa isang 22-segundong cycle dahil mayroon itong mas mahusay na paglamig at ibang layout ng gating. Ang pagbawas ng cycle ng oras ay nakakatipid ng 8 segundo bawat bahagi. Higit sa 100,000 shot, iyon ay 800,000 segundo, mga 222 oras na oras ng makina. Sa rate ng machine hour na $80, ang matitipid ay umaabot sa $17,760. Sa kasong ito, ang mas mahal na amag ay nagbabayad para sa karamihan ng dagdag na $20,000 sa loob ng parehong dami ng produksyon. Kung 500,000 shots ang volume, maliit lang ang dagdag na puhunan kumpara sa ipon.
Ang kabaligtaran ay totoo rin. Ang isang mas murang amag na may mas maikling inaasahang buhay ay maaaring ang tamang solusyon kapag kailangan mo lamang ng 15,000 bahagi para sa isang angkop na produkto. Amortized sa mahigit 15,000 na bahagi, ang isang $45,000 na long-life na amag ay maaaring magdagdag ng $3 bawat bahagi, habang ang isang $20,000 na short-life na amag ay nagdaragdag lamang ng $1.33 bawat bahagi. Pagkatapos ay maaari kang tumanggap ng mas mataas na halaga ng ekstrang bahagi. Ang pangunahing salik ng pagpapasya ay ang taunang dami at ang kumpiyansa sa iyong hula.
Magsagawa ng simpleng pagsusuri ng break-even bago mo tapusin ang detalye ng amag. Kalkulahin ang kabuuang puhunan at ang gastos sa bawat bahagi sa tatlong magkakaibang volume: ang iyong konserbatibong inaasahang dami, ang iyong batayang pagtataya, at ang dami ng mataas na kaso. Kung ang senaryo ng mataas na dami ay posible, mamuhunan sa mas mahabang buhay na amag. Kung malamang ang konserbatibong kaso, babaan ang paunang puhunan at asahan na ayusin o muling itayo ang tool.
Ang parehong prinsipyo ay nalalapat sa bilang ng lukab. Maaaring nagkakahalaga ng $30,000 ang one-cavity mol, habang ang two-cavity mol ay maaaring nagkakahalaga ng $48,000. Ang dalawang-cavity tool ay may 60% na mas mataas na pamumuhunan ngunit halos doble ang output bawat oras. Sa mataas na volume, ang pagtitipid ng cycle-time ay madaling nagbibigay-katwiran sa sobrang $18,000. Sa mababang volume, ang one-cavity mold ay mas makatwiran dahil ang oras ng makina ay mas mababa sa bottleneck.
Para sa isang tunay na halimbawa mula sa aming portfolio ng produkto, isang bahagi tulad ng isang magnesium alloy die cast steering tube ay isang tipikal na structural automotive application na nangangailangan ng pare-parehong dimensional na katatagan sa mahabang panahon ng produksyon. Sa ganoong sitwasyon, ang mas mataas na pamumuhunan sa paunang amag sa premium na bakal at pinong paglamig ay halos palaging tamang desisyon dahil ang tool ay dapat magkaroon ng mahigpit na pagpapaubaya sa loob ng ilang taon nang walang paulit-ulit na pag-aayos ng weld.
 Custom Magnesium Alloy Die-Cast Steering Tube Factory, Mga Tagagawa - Ningbo NK Ang Ningbo NKT Tooling Co., Ltd. ay China Magnesium Alloy Die-Cast Steering Tube Manufacturers at Custom Factory, mga detalye:Magnesium Alloy Di... Tingnan ang Produkto →
Ang paghiling ng molde quotation ay hindi kasing simple ng pagpapadala ng CAD file at paghihintay ng numero. Ang isang maaasahang quote ay nangangailangan ng kumpletong detalye, at mas maraming oras ang ginugugol mo sa paghahanda ng detalyeng iyon, mas magiging tumpak ang iyong mga paghahambing.
Ang nawawalang impormasyon ang pinakakaraniwang dahilan ng mga hindi tumpak na panipi. Kung hindi alam ng supplier ang taunang volume, maaari silang kumuha ng mas mataas na volume at magdisenyo ng mas mahal na tool na hindi mo kailangan, o maaari silang mag-isip ng mababang volume at mag-quote ng isang marupok na tool. Kung mabibigo kang magbanggit ng pangalawang operasyon ng machining na nag-aalis ng materyal na malapit sa isang kritikal na butas ng core, ang amag ay maaaring hindi mabutas ang butas sa tamang posisyon o maaaring magkaroon ng hindi kinakailangang pag-urong na walang bisa.
Ihihiwalay ng mga tanong na ito ang isang propesyonal na supplier mula sa isang broker. Madalas na ipinapasa ng isang broker ang kahilingan sa isang pabrika at maaari lamang magbigay ng hindi malinaw na sagot sa mga teknikal na tanong. Ang isang tunay na tagagawa ng amag ay maaaring direktang sumagot, magbigay ng isang plano sa proseso, at magpakita ng isang halimbawa ng isang katulad na amag.
Maging maingat kung ang isang umiiral na quote ay mas mababa kaysa sa anumang iba pang alok para sa parehong detalye ng amag. Ang pagkakaiba ay maaaring dahil sa paggamit ng hindi pinatigas na bakal para sa core at cavity, kaunting mga cooling channel, walang EDM para sa mga detalye ng sulok, o hindi pa nasusubukang disenyo ng gating. Hilingin sa supplier na bigyang-katwiran ang mas mababang presyo na may detalyadong breakdown. Katulad nito, kung ang isang quote ay halos hindi nagbabago kapag humingi ka ng mas mataas na inaasahang buhay ng amag, maaaring hindi naayos ng supplier ang disenyo upang maabot ang buhay na iyon. Ang isang makatotohanang quote ay magpapakita ng tumaas na grado ng bakal at paglamig ng pamumuhunan na may makabuluhang pagtaas ng presyo.
Mahalaga rin na i-verify ang aktwal na kapasidad ng pagmamanupaktura ng supplier. Kung ikaw ay kumukuha mula sa isang tagatustos sa ibang bansa, humingi ng mga kamakailang larawan ng machining floor at isang video call upang makita ang pagbuo ng amag. Ang profile ng site ng aming kumpanya, halimbawa, ay nagpapakita ng isang modernong pabrika na may 6,000 metro kuwadrado na espasyo sa pagmamanupaktura at higit sa 80 empleyado, na pare-pareho sa isang seryosong gumagawa ng amag. Ngunit dapat mo ring kumpirmahin ang partikular na makinarya na magagamit para sa iyong proyekto. Hindi lahat ng pabrika na may CNC machine ay makakagawa ng isang malaking complex die.
Ang pagpili ng pinakamababang quote ng amag ay maaaring maging kaakit-akit, ngunit ang amag ay ang produkto na humuhubog sa bawat bahagi na iyong ibebenta para sa susunod na ilang taon. Ang mga pagkakaiba sa gastos sa pagitan ng mga supplier ay hindi lamang markup; sinasalamin nila ang lalim ng engineering, kakayahan sa pagmamanupaktura, mga sistema ng kalidad, at ang pagpayag na suportahan ang amag pagkatapos ng paghahatid.
Isang bihasang gumagawa ng amag tulad ng Ningbo NKT Tooling Co., Ltd. nagdudulot ng higit pa sa mga kasanayan sa machining. Nagdadala kami ng kasaysayan na nagsisimula sa isang dedikadong die casting mold design studio noong 2009, na sinusundan ng mga taon ng paggawa ng zinc at aluminum tools, pagkatapos ay lumawak sa magnesium alloy na mga bahagi ng sasakyan at high-vacuum molds noong 2016. Ang timeline na iyon ay nangangahulugan na nalampasan namin ang mga hamon ng thin-wall structural component at tight-tolerance steering parts. Alam namin kung bakit nabigo ang isang amag at kung paano magdisenyo laban sa pagkabigo na iyon.
Ang karanasang ito ay direktang isinasalin sa halaga ng amag sa yugto ng disenyo. Nagagawa naming magmungkahi ng lokasyon ng gate na nagpapababa ng mga linya ng weld, o isang pag-aayos ng cooling channel na nagpapaikli ng cycle ng 15%, o isang disenyo ng slide na mas matatag at mas madaling mapanatili. Ang mga mungkahing iyon ay hindi libre, ngunit binabawasan nila ang gastos sa bawat bahagi at ang panganib ng down time.
Mahalaga rin ang mga sistema ng kalidad. Hawak namin ang ISO9001 certification, na unang nakamit noong 2011. Ang isang pormal na sistema ng kalidad ay lumilikha ng isang disiplinadong proseso para sa mga pagsusuri sa disenyo, inspeksyon ng materyal, pagsukat sa proseso, at panghuling pagpapatunay. Para sa mga customer ng automotive, ang pare-parehong dokumentasyon ay mahalaga. Ang isang supplier na walang dokumentadong sistema ng kalidad ay maaari pa ring makagawa ng isang mahusay na amag, ngunit ang proseso ay hindi nauulit, at ang panganib ng isang nakatagong depekto ay mas mataas.
Kapag sinusuri mo ang isang supplier, isaalang-alang ang buong stream ng halaga. Makakatanggap ka ba ng komprehensibong ulat ng DFM? Gagamit ba ang supplier ng flow simulation upang suriin ang pagpuno at solidification? Gagawa ba sila ng isang high-vacuum na amag na may parehong atensyon sa sealing tulad ng sa geometry? Ang mga kakayahan na ito ay lalong pamantayan para sa automotive aluminum casting. Halimbawa, a aluminum alloy die cast bracket ay isang istrukturang bahagi na nangangailangan ng mataas na lakas at mababang porosity. Malalaman ng isang supplier na nakagawa ng daan-daang katulad na bracket ang perpektong ratio ng runner at ang mga hakbang sa pag-iingat para sa pagkontrol sa pag-urong.
 Custom Aluminum Alloy Die-Cast Bracket Factory, Mga Tagagawa - Ningbo NKT Tooli Ang Ningbo NKT Tooling Co., Ltd. ay China Aluminum Alloy Die-Cast Bracket Manufacturers at Custom Factory, mga detalye:Ang ADC12 aluminum alloy ... Tingnan ang Produkto →
Sa aming production floor, pinangangasiwaan namin ang buong hanay ng trabaho: conventional, high-vacuum, at squeeze casting molds, pati na rin ang hot-chamber zinc tools at multi-slider machine. Pinapanatili din namin ang pananaw patungo sa mas malawak na proseso ng pagmamanupaktura. Ang isang amag para sa isang motor housing, halimbawa, ay dapat makipag-ugnayan sa awtomatikong pagpasok ng mga cooling insert at kasunod na machining. Kung nauunawaan ng gumagawa ng amag ang mga downstream na hakbang na iyon, maiiwasan nito ang paggawa ng mga feature na nagpapalubha sa pagpupulong.
Kapag inihambing mo ang mga supplier ng amag, humingi ng case study ng mga bahagi na may katulad na sukat at kumplikado. Huwag husgahan ang isang portfolio sa pamamagitan lamang ng magagandang molded parts. Magtanong tungkol sa mga paunang pagsubok, hamon, at kung paano nila nalutas ang hindi inaasahang porosity o dimensional na isyu. Ang mga sagot ay magsasabi sa iyo ng higit pa tungkol sa supplier kaysa sa numero sa quote.
Sa wakas, tandaan na ang isang amag ay isang pamumuhunan sa kapital. Ang isang mahusay na binuo na amag ay maaaring ayusin, baguhin, at muling gamitin sa loob ng ilang taon o kahit na mga dekada sa kaso ng zinc tooling. Ang isang hindi maganda ang pagkakagawa ng amag ay maaaring magpahirap sa iyong iskedyul ng produksyon at makapinsala sa iyong relasyon sa customer. Ang tunay na halaga ng isang die casting mold ay kinabibilangan ng mga pagkaantala, pagkaantala, at scrap na maaaring sumunod sa isang desisyong makatipid sa gastos na ginawa nang masyadong maaga.
Sa buod, walang iisang sagot sa tanong na, "Ano ang karaniwang halaga ng isang die casting mold?" Ang tanging matapat na sagot ay nakasalalay ito sa bahagi, haluang metal, dami ng produksyon, at detalye. Ang isang simpleng zinc hot-chamber mold ay maaaring gawin sa halagang wala pang $10,000, habang ang isang malaking multi-slide na aluminum die na may tulong sa vacuum ay maaaring lumampas sa $100,000. Ang badyet, gayunpaman, ay hindi dapat itakda bago kumpletuhin ang isang wastong teknikal na pagsusuri ng bahagi.
Magsimula sa isang malinaw na pag-unawa sa iyong taunang dami at kinakailangan sa buhay ng amag. Pagkatapos ay makipag-ugnayan sa isang supplier na hahamunin ang iyong mga pagpapalagay sa isang detalyadong DFM at breakdown ng gastos. Kung ikaw ay naghahanap ng bahagi para sa mga automotive na application, maghanap ng isang kasosyo na may napatunayang karanasan sa parehong kumbensyonal at advanced na mga proseso, at kung sino ang maaaring ipaliwanag ang mga trade-off sa pagitan ng up-front na gastos at pangmatagalang produktibo. Ang isang bahagyang mas mataas na pamumuhunan sa amag ay kadalasang nabibigyang katwiran kung ito ay nagbibigay-daan sa mas maiikling mga oras ng pag-ikot, mas mababang porosity, at mas kaunting mga depekto. At kung hindi ka sigurado, hilingin sa supplier na gabayan ka sa isang katulad na kaso gaya ng application ng aluminum alloy die casting sa mga bahagi ng automotive , na naglalarawan kung paano kontrolado ng mga pagpipilian sa disenyo at proseso ang presyong babayaran mo.
Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Copyright © Ningbo NKT Tooling Co., Ltd. Nakalaan ang lahat ng mga karapatan.

