

Makipag -ugnay sa Impormasyon
-
 Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Kumuha ng isang quote
Karaniwang Gastos ng Die Casting Mould: Mga Saklaw ng Presyo, Mga Gastos at Paano Kinakalkula ang Mga Sipi
2026-08-13
Ang isang maliit na zinc alloy die casting tool para sa isang simpleng bahagi ay maaaring nagkakahalaga ng humigit-kumulang US $3,000 hanggang US $8,000. Ang isang medium-size na aluminum mold na may dalawang cavity at basic water cooling ay kadalasang dumarating sa pagitan ng US $15,000 at US $50,000. Ang isang malaking automotive o bagong energy vehicle structural mold, ng uri na ginagamit para sa isang motor housing, transmission case, o battery tray, ay mabilis na makakapasa ng US $100,000, at ang mga bersyon na may malalaking slide system at conformal cooling ay na-quote sa itaas ng US $300,000. Samakatuwid, ang pinakakapaki-pakinabang na sagot sa tanong ay hindi isang numero kundi isang banda. Magplano para sa US $3,000 sa mababang dulo, US $20,000 hanggang US $60,000 para sa karamihan ng production aluminum tooling, at higit pa para sa kumplikadong automotive dies. Ipinapaliwanag ng artikulong ito kung ano ang naglilipat ng isang quote mula sa ibaba ng banda patungo sa itaas, kung bakit umiiral ang hanay, at kung paano aktwal na kinakalkula ng mga supplier ang numero na iyong natatanggap.
Ang isang die casting mold ay hindi isang produkto ng katalogo. Ito ay isang custom na tool sa katumpakan na nagsisimula sa isang hanay ng mga guhit ng bahagi ng customer, ay ginawa mula sa mga huwad na bloke ng bakal, at nakatutok sa pamamagitan ng mga pagsubok na shot hanggang sa makagawa ito ng mga bahagi sa loob ng detalye. Dahil nagbabago ang geometry, haluang metal, dami ng produksyon, mga kinakailangan sa surface finish, at kalidad ng mga inaasahan sa bawat proyekto, nagbabago ang presyo ng amag sa kanila. Ang mga supplier ay hindi kumukuha ng presyo mula sa isang listahan; sinipi nila ito mula sa isang pagsusuri sa istruktura ng bahagi at ang programa ng produksyon sa likod nito.
Tinutukoy ng geometry ng bahagi ang mga panlabas na sukat ng amag, ang bilang ng mga slide at core, ang lalim at hugis ng cavity, ang posisyon ng gate, at ang pagiging kumplikado ng mga cooling channel. Ang isang patag, hugis-kahon na bahagi na may bukas na mga gilid ay isa sa mga pinakamurang gamit. Ang isang nakapaloob na pabahay na may panloob na mga tadyang, mga bosses, mga butas na patayo sa linya ng paghihiwalay, at mga undercut na nangangailangan ng paglipat ng mga slide ay nagkakahalaga ng maraming beses na mas mataas. Ang dami ng bakal, oras ng machining, at ang panganib ng mga depekto sa pag-cast ay tumataas nang may kahirapan sa geometry, at itinatayo iyon ng mga supplier sa quote.
Nakakatulong ito upang paghiwalayin ang mismong amag sa mga bahaging ginagawa nito. Ang amag ay isang capital expense, binayaran ng isang beses, at pagkatapos ay amortized sa buong buhay ng produksyon. Ang presyo ng yunit ng cast na bahagi ay sumasalamin sa cycle ng oras, materyal, paggawa, at overhead, ngunit hindi ang buong halaga ng tool. Ang mga mamimili na naghahambing ng mga sipi sa amag nang hindi rin naghahambing ng presyo ng bahagi, nakaplanong dami, at buhay ng tool ay gagawa ng mga maling konklusyon. Ang isang murang amag na nangangailangan ng madalas na pag-aayos o gumagawa ng hindi pantay na mga bahagi ay maaaring magtaas ng kabuuang gastos nang malaki. Ang aktwal na halaga ng amag ay sinusukat sa mga shot, hindi sa paunang invoice nito.
Upang maunawaan kung bakit naiiba ang mga quote, nakakatulong na malaman kung ano ang dapat bayaran ng supplier. Binubuo ang isang quotation ng amag mula sa limang pangunahing bloke: engineering, steel, machining, karaniwang mga bahagi, at sampling. Ang bawat bloke ay may sariling istraktura ng gastos at profile ng panganib.
Kasama sa yugto ng engineering ang disenyo ng gate at runner, pagkalkula ng paglamig, pagsusuri ng draft, kompensasyon sa pag-urong, at simulation ng daloy ng amag para sa mga hinihingi na bahagi. Sa isang kumplikadong automotive casting, tinutukoy din ng taga-disenyo ang paraan ng pag-slide ng actuation, ang pagkakasunud-sunod ng ejection, at ang thermal balance ng amag. Ang disenyo ay tumatagal ng mga oras, at ang mga oras na iyon ay sinisingil. Sa simpleng molds engineering ay maaaring account para sa 5 hanggang 10 porsiyento ng quote; sa kumplikadong manipis na pader na mga bahagi ng automotive na may mahigpit na pagpapaubaya, ang bahagi ay maaaring umabot sa 15 porsiyento o higit pa. May nakatagong panganib din ang engineering: ang isang molde na hindi maganda ang disenyo ay maaaring mangailangan ng muling paggawa pagkatapos ng unang pagsubok, kaya naman ang mga may karanasang supplier ay namumuhunan sa simulation kaysa sa hula.
Maghulma ng bakal is the largest single material cost. The mold base, cavities, inserts, and slides are machined from blocks of hardened tool steel. For aluminum die casting, H13 and similar hot-work grades are the norm. A typical mid-size mold uses between 2 and 8 tons of steel, and the cavity inserts are often delivered as forged and pre-machined blocks. The price of each block depends on grade, size, and the supplier's heat treatment. High-end grades with superior thermal fatigue resistance cost more, but they extend tool life and reduce maintenance cycles.
Ang lukab ay hinuhubog ng CNC milling, pagkatapos ay tinatapos ng EDM o wire cutting para sa matutulis na sulok at malalalim na detalye. Ang oras na kinakailangan ay depende sa ibabaw na lugar na gupitin, ang tigas ng bakal, at ang tolerance na gaganapin. Ang mga high-hardness na bakal ay mas mabagal na pumutol at nagsusuot ng mas maraming tool. Ang pagpapakintab, kung kinakailangan ang isang high-gloss surface finish sa casting, ay nagdaragdag ng manual labor. Ang machining ay karaniwang ang pinakamahal na bloke sa quote, minsan 30 hanggang 40 porsiyento ng kabuuan.
Ang mga slide, core, ejector pin, guide pillars, water connections, at ang parting plane ay dapat na magkasya at nakahanay. Dapat isara ang die sa makina ng pag-iniksyon na may wastong presyon ng pag-lock, at ang mga kalahati ay dapat mag-mate nang pantay-pantay upang hindi mabuo ang flash. Ang fitting ay isang craft operation. Nangangailangan ito ng mga bihasang toolmaker, at mahirap i-compress sa isang iskedyul.
Karamihan sa mga supplier ay nagsasama ng dalawa o tatlong trial round sa quote. Ang amag ay naka-mount sa isang tunay na die casting machine, ang mga test shot ay ginawa, ang mga bahagi ay sinusukat, at ang mga pagwawasto ay ginawa. Naubos ang materyal, inuupahan ang oras ng makina, at sinusuri ng mga inhinyero ang mga resulta. Kung ang pagsubok ay nagpapakita ng isang dimensional na problema o isang isyu sa pattern ng pagpuno, babalik ang amag sa tindahan para sa pagbabago. Ang ilang mga supplier ay sumipi ng mga pagsubok bilang isang opsyonal na linya; ang iba ay kasama sila sa kabuuan. Palaging kumpirmahin kung ano ang nasa loob ng numero.
Ipinapaliwanag ng engineering, steel, machining, at sampling kung ano ang napupunta sa isang quote, ngunit apat na partikular na desisyon sa disenyo at produksyon ang nangingibabaw sa huling presyo. Sa pagkakasunud-sunod ng epekto, ang mga ito ay bahagi ng pagiging kumplikado, bilang ng lukab, laki ng amag, at disenyo ng sistema ng paglamig.
Ang pagiging kumplikado ay ang klasikong multiplier ng presyo. Isaalang-alang kung ano ang mangyayari kapag ang isang bahagi ay may undercut, na anumang tampok na pumipigil sa direktang pagbuga mula sa amag. Pinipilit ng undercut ang designer na magdagdag ng slide o collapsible core na gumagalaw gamit ang hydraulic o mechanical actuation. Ang isang slide ay nagdaragdag ng libu-libong dolyar sa amag, kasama ang isang lugar ng pagpapanatili para sa buong buhay ng tool. Dalawang slide ay maaaring magdagdag ng sampu-sampung libo. Ang mga panloob na thread, snap-fit hook, at angled na feature ay nagdaragdag ng karagdagang mga tool. Ang bawat tampok na nagpapalubha sa direksyon ng pagbuga ay nagpapataas ng bilang ng mga gumagalaw na bahagi sa amag, ang tagal ng pagma-machine, at ang panganib ng pagkabigo sa mahigit 100,000 shot.
Sa kabilang banda, ang mga tampok na nakahanay sa linya ng paghihiwalay ay nagdaragdag ng kaunting gastos. Ang mga draft na anggulo, malaking radii, at pare-parehong kapal ng pader ay hindi nangangailangan ng mga karagdagang mekanismo. Ang taga-disenyo ng bahagi ay may higit na impluwensya sa halaga ng amag kaysa sa gumagawa ng amag. Ang isang mahusay na supplier, o isang mahusay na disenyo-para-paggawa na pagsusuri, ay maaaring makilala ang mga tampok na cost-driving bago ang anumang bakal ay pinutol.
Ang bilang ng lukab ay nagpapasya kung gaano karaming mga bahagi ang ginawa bawat shot. Ang isang lukab ay nagbubunga ng isang bahagi bawat cycle; dalawang cavity ay nagbubunga ng dalawa; apat ay nagbubunga ng apat. Mas maraming cavity ang nagpapataas ng presyo ng amag dahil lumalaki ang dami ng machining at laki ng bakal, ngunit pinababa nila ang halaga ng unit kapag mataas ang dami ng order. Ang isang amag na may dalawang cavity ay maaaring nagkakahalaga ng 60 hanggang 80 porsiyento na mas mataas kaysa sa parehong amag na may isang solong lukab, hindi doble, dahil ang base at clamping system ay ibinabahagi. Kinakalkula ng mga supplier ang pinakamainam na bilang ng cavity mula sa taunang target ng produksyon, kapasidad ng makina, at bigat ng bahagi. Kung kailangan mo lamang ng 20,000 bahagi sa isang taon, ang isang single-cavity mol ay karaniwang ang makatwirang pagpipilian. Kung kailangan mo ng 500,000, ang parehong lohika ay tumutulak patungo sa dalawa o apat na cavity.
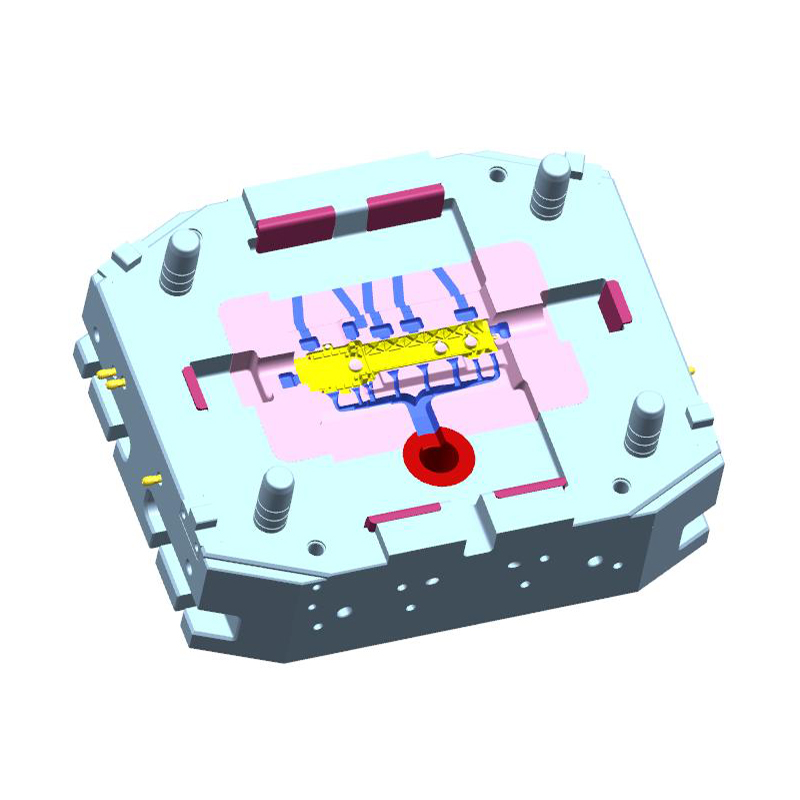
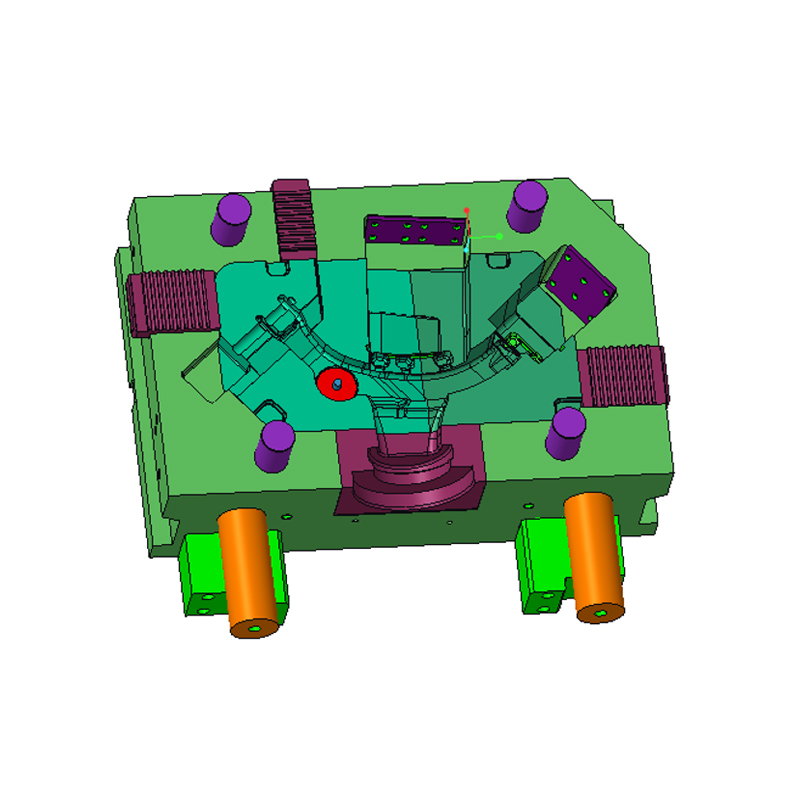
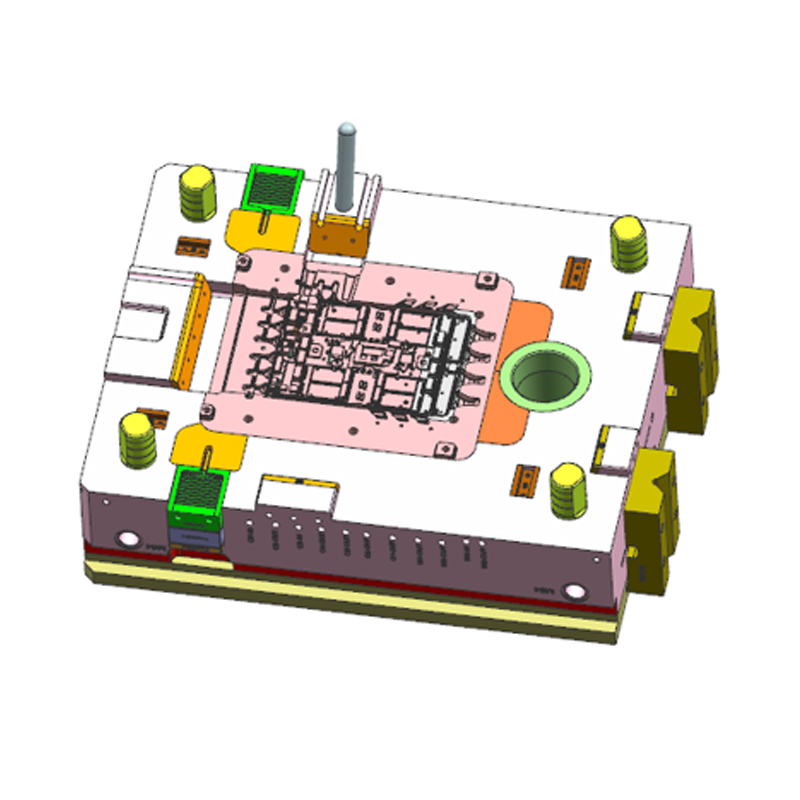
Ang panlabas na sukat ng amag ay itinakda ng inaasahang lugar ng bahagi, ang bilang ng mga cavity, at ang sistema ng runner. Tinutukoy ng laki ng amag kung aling tonelada ng makinang pang-iniksyon ang kinakailangan, at ito naman ay nakakaapekto sa kapasidad ng die casting plant at oras-oras na rate ng makina. Mas malaki ang halaga ng mas malalaking amag sa bakal, machining, heat treatment, at handling. Ang ugnayan ay hindi perpektong linear, ngunit ito ay malakas. Ang isang maliit na 150-toneladang hot-chamber machine para sa mga bahagi ng zinc ay maaaring tumanggap ng amag na 350 mm square lamang; ang isang 2,200-toneladang cold-chamber machine para sa isang motor housing ay nangangailangan ng molde na kasing laki ng isang maliit na kotse. Sa pagitan ng dalawang puntong ito ay maaaring magbago ang halaga ng tooling sa pamamagitan ng isang kadahilanan na 30. Ang isang magandang halimbawa ng sanggunian ay ang 800t aluminum alloy diecast box , na makikita sa medium-to-large na segment ng product mix at nagpapakita kung gaano karaming bakal at insert na disenyo ang nasasangkot sa isang seryosong proyekto ng aluminum tooling.
 Custom na 800T Aluminum Alloy Die-Cast Box Factory, Mga Tagagawa - Ningbo NKT Tool Ang Ningbo NKT Tooling Co., Ltd. ay China 800T Aluminum Alloy Die-Cast Box Manufacturers at Custom Factory, mga detalye: Ang aluminum alloy die-c... Tingnan ang Produkto →
Ang pagpapalamig ay ang hindi gaanong nakikitang driver ng gastos at isa sa pinakamahalaga para sa pagiging produktibo. Tinutukoy ng rate kung saan natutunaw na haluang metal ang cycle ng oras, at samakatuwid ang gastos sa bawat shot. Ang mga simpleng straight-drilled cooling lines ay mura at gumagana para sa mga flat parts. Ang mga contoured o conformal cooling channel ay sumusunod sa hugis ng cavity at binabawasan ang mga hot spot, ngunit nangangailangan sila ng brazing, additive manufacturing, o kumplikadong mga diskarte sa pagbabarena, na lahat ay nagdaragdag ng gastos. Sa high-volume production, ang isang molde na may superyor na paglamig ay maaaring paikliin ang cycle ng ilang segundo, na mababayaran ang mas mataas na presyo nito sa loob ng ilang buwan. Para sa produksyon ng mababang dami, bihirang gumana ang pagkalkula na iyon, at mas matipid ang isang mas simpleng sistema ng paglamig.
Maghulma ng bakal selection affects both the upfront quote and the long-run cost per part. Hot-work tool steels like H13, known in Europe as 1.2344, are the standard for aluminum die casting because they resist thermal cracking, erosion, and softening at high molten-metal temperatures. Premium double-melted or vacuum-degassed grades offer better isotropy and longer die life, but they carry a premium of 10 to 30 percent in steel cost. For buyers, the right question is not only what the steel costs, but how many shots the cavity will survive before heat checking appears.
Ang mga zinc alloy ay inihagis sa makabuluhang mas mababang temperatura, kaya ang isang zinc mold ay maaaring gawin mula sa isang pre-tempered na bakal tulad ng P20 o 1.2738 at maaari pa ring tumagal ng ilang daang libong shot. Ang mga aluminyo na haluang metal ay umabot sa humigit-kumulang 610°C sa injection gate, at ang ibabaw ng amag ay paulit-ulit na nakakakita ng matinding thermal shock, kaya ang die ay hindi maiiwasang magkaroon ng heat checking pagkatapos ng isang tiyak na bilang ng mga cycle. Ang buhay ng tool para sa isang aluminum cavity insert ay karaniwang na-rate sa 60,000 hanggang 150,000 shot, pagkatapos kung saan ang insert ay maaaring ayusin o papalitan. Dahil ang cavity insert ay ang pinakamahal na solong sangkap, ang buhay ng bakal ay direktang nagtatakda ng badyet sa pagpapanatili.
Mahalaga rin ang mga pandagdag na paggamot. Ang mga paggamot sa nitriding, PVD coating, at oxide ay binabawasan ang paghihinang at pagguho sa ibabaw ng lukab, na nagpapahusay sa pagpapalabas at pagpapahaba ng buhay sa pagitan ng mga overhaul. Ang mga prosesong ito ay nagdaragdag ng ilang porsyento sa presyo ng amag at maaaring sulit ang pera sa mga bahaging may malalim na core o mataas na kinakailangan sa ibabaw. Ang buong paksa ng metalurhiya ay sapat na malalim upang maging karapat-dapat sa sarili nitong talakayan, at nagsulat kami ng isang hiwalay na pahina kung paano pumili ng tamang materyal para sa aluminum alloy die casting molds na sumasaklaw sa mga grado ng bakal, mga pagpipilian sa patong, at ang epekto nito sa buhay ng tool.
Ang haluang metal na iyong inihagis ay hindi isang materyal na pagpili lamang; itinatakda nito ang thermal at mechanical design envelope ng tool, at samakatuwid ang badyet na kinakailangan upang maitayo ito. Ang parehong bahagi ng geometry ay maaaring magkaroon ng makabuluhang magkakaibang mga gastos sa amag sa zinc, aluminum, o magnesium.
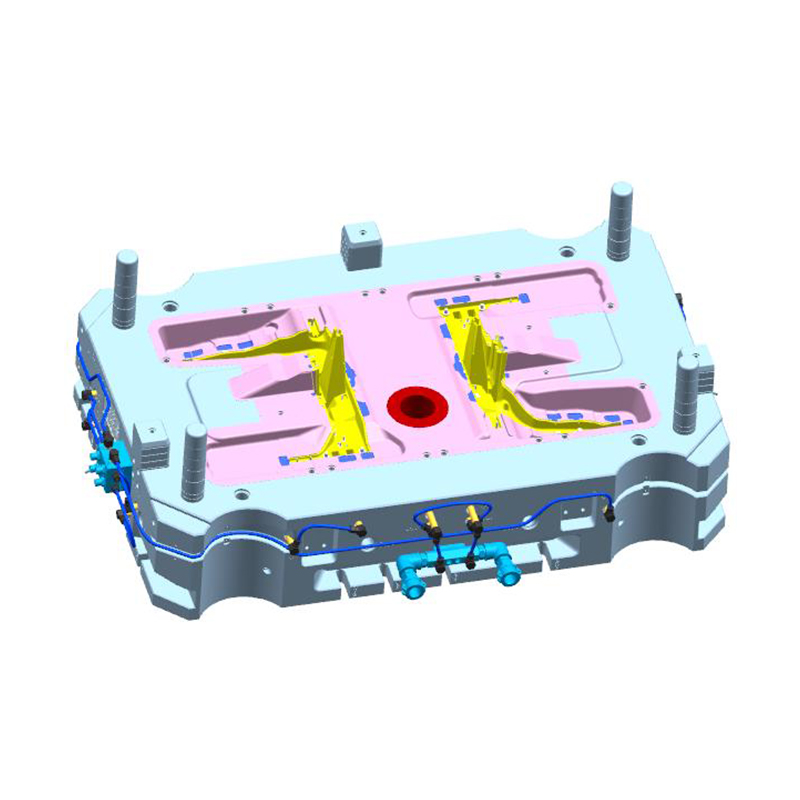
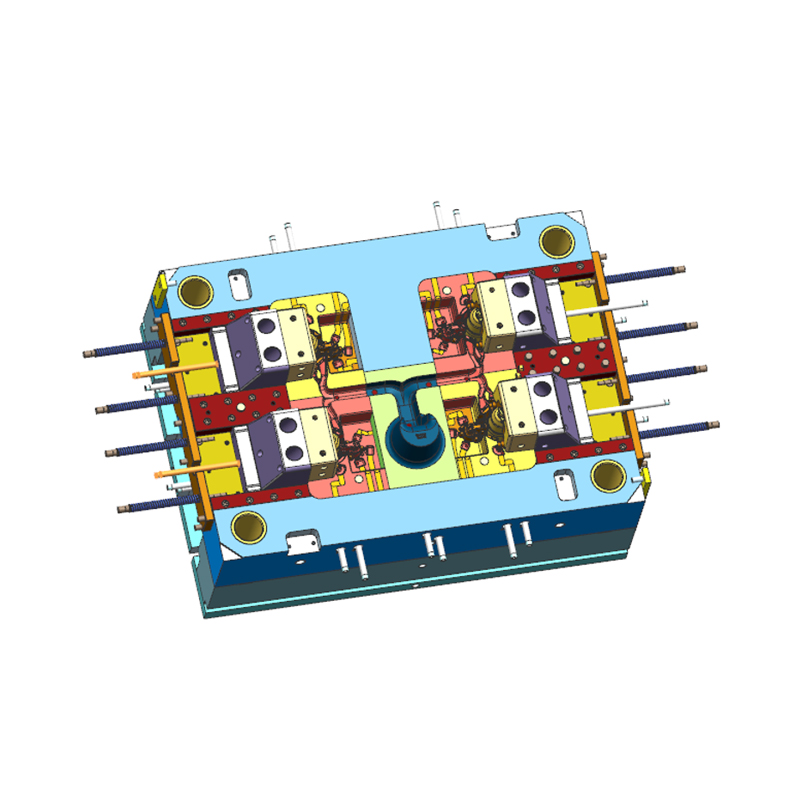
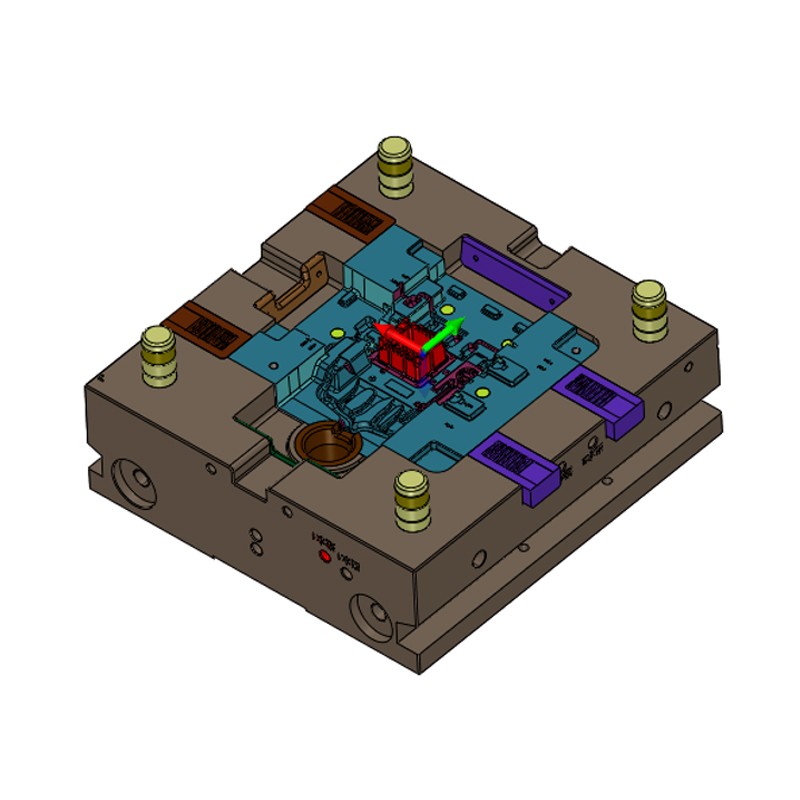
Mga haluang metal melt at about 390°C, well below the temperatures that stress hot-work mold steel. A zinc mold can be made from a less expensive pre-hardened steel, the cooling layout can be simple, and hot-chamber machines deliver very short cycle times. For connectors, locks, small housings, and decorative parts, a single-cavity zinc tool can come in below US $8,000. Multi-slide zinc molds are more expensive, but they remain economical compared with their aluminum equivalents. In practice, compact production tools such as the 150t hot-chamber die-casting mold nagtatayo kami para sa mga bahagi ng zinc ay kumakatawan sa pinaka-abot-kayang entry point sa proseso ng die casting.
 Custom na 150T Hot Chamber Die Casting Mould Factory, Mga Tagagawa - Ningbo NKT Masyadong Ang Ningbo NKT Tooling Co., Ltd. ay China 150T Hot Chamber Die Casting Mould Manufacturers at Custom Factory, mga detalye: Ang 150T Hot Chamber Di... Tingnan ang Produkto →
Ang mga aluminyo na haluang metal ay inihagis sa 610 hanggang 700°C at humihingi ng mainit na gawang bakal, maingat na idinisenyong paglamig, at isang matatag na sistema ng pagbuga. Ang single-cavity aluminum mold para sa isang simpleng bracket ay maaaring nagkakahalaga ng US $18,000 hanggang $35,000, habang ang two-cavity mold para sa automotive housing na may mga slide at insert ay aabot sa US $50,000 hanggang $90,000. Ang laki ng bahagi ay ang mapagpasyang kadahilanan ng sukat. Ang isang malaking nakapaloob na pabahay gaya ng 800t aluminum alloy na diecast box na binanggit kanina ay karaniwang ginagawa sa isang molde na may sukat na higit sa isang metro ang lapad, na may maraming insert, isang heavy wear plate system, at isang cooling network na konektado sa isang die-temperature control unit. Ang tool na iyon ay isang multi-tonelada na pagpupulong, at ang presyo nito ay sumasalamin sa dami ng bakal, mga oras ng machining, at mga kinakailangan sa paghawak ng ganoong kalaking die.
Ang temperatura ng paghahagis ng Magnesium ay malapit sa aluminyo, kaya ang mold steel at mga kinakailangan sa paglamig ay sumusunod sa mga katulad na pattern. Ang pangunahing pagkakaiba ay ang pangangailangan para sa mga high-vacuum system at mas mahigpit na kontrol sa proseso, lalo na para sa manipis na pader na mga bahagi ng automotive. Ang presyo ng amag ay maihahambing sa aluminum tooling na may parehong laki at kumplikado. Ang mga amag ng magnesiyo ay malamang na nangangailangan din ng higit na pansin sa paggamot sa ibabaw at pag-seal dahil ang magnesium ay chemically reactive sa natunaw na estado nito. Kung ang bahagi ay isang magaan na bahagi ng istruktura, tulad ng isang steering bracket o isang cross-car beam, ang halaga ng tool ay kadalasang nabibigyang katwiran sa pamamagitan ng pagtitipid ng timbang na ginagawa nito.
Karamihan sa mga propesyonal na tagapagtustos ng amag ay bumuo ng isang quotation mula sa isang bottom-up na pagtatantya ng gastos sa halip na isang hula. Ang pamamaraan ay sumusunod sa parehong lohika sa buong industriya, kahit na ang mga partikular na numero ay nag-iiba sa bawat tindahan.
Una, sinusuri ng supplier ang modelo ng bahagi at tinutukoy ang linya ng paghihiwalay, mga slide, core, draft, lokasyon ng gate, at mga kinakailangan sa pagbuga. Mula sa pagsusuring ito tinatantya ng isang inhinyero ang bilang ng mga oras ng disenyo ng amag at naghahanda ng paunang pagsasaayos ng amag. Pangalawa, ang laki ng frame ng amag ay tinutukoy mula sa inaasahang lugar at lalim ng bahagi. Kinakalkula ng supplier ang dami ng bakal sa base at mga pagsingit, pinarami sa bawat kilo na halaga ng napiling grado, at nagdaragdag ng heat treatment. Pangatlo, tinatantya ang oras ng machining: CNC roughing, semi-finishing, finishing, EDM, wire cutting, at polishing. Ang mga oras na iyon ay pinarami ng mga rate ng tindahan. Dahil ang mga rate na ito ay kinabibilangan ng machine depreciation, labor, at overhead, ang isang tagagawa ng amag na namuhunan sa advanced five-axis machining ay madalas na sumipi ng mas mataas na oras-oras na mga rate ngunit mas kaunting oras.
Pang-apat, ang mga karaniwang bahagi, kabilang ang mga ejector pin, guide pillars, return pins, sprue bushings, water nozzle, limit switch, at slide guide, ay idinaragdag sa presyo ng catalog kasama ang markup. Ikalima, inilapat ang mga oras ng pagpupulong at angkop. Sa wakas, idinaragdag ng supplier ang halaga ng mga trial shot, inspeksyon, at pamamahala ng proyekto, pagkatapos ay naglalapat ng overhead at profit margin.
Ang resulta ay isang numero na kasinghusay lamang ng pagkakumpleto ng impormasyon ng bahagi. Ang isang bahagyang pagguhit, isang hindi natukoy na haluang metal, o isang hindi nakasaad na kinakailangan sa ibabaw na tapusin ay magbubunga ng isang pansamantalang quote. Kapag ang mga mamimili ay nagbibigay ng kumpletong CAD data, materyal na grado, taunang dami, at machine tonnage preference, ang quote ay nagiging mas maaasahan at ang oras ng paghahanda ay umiikli.
Ang mga mamimili ay madalas na nagtatanong kung bakit ang isang partikular na amag ay napakamahal kapag ang bahagi mismo ay mukhang simple. Lumilitaw ang sagot kapag ang halaga ng tooling ay ikinakalat sa bilang ng mga casted parts na ginawa. Ang isang US $40,000 na aluminyo na amag ay nagiging isang halaga ng bawat bahagi na US $0.80 sa production run ng 50,000 bahagi, at US $0.08 sa 500,000 bahagi. Ang amag ay isang pamumuhunan na ang gastos ay nabawi sa pamamagitan ng mababang halaga ng yunit ng high-pressure die casting.
| Kabuuang dami ng produksyon | Halaga ng amag bawat bahagi | Konteksto |
|---|---|---|
| 10,000 bahagi | US $4.00 | Mababang-volume na prototyping o niche na produkto |
| 50,000 parts | US $0.80 | Karaniwang mid-volume na automotive o industrial run |
| 100,000 bahagi | US $0.40 | Mataas na dami ng consumer o automotive component |
| 500,000 parts | US $0.08 | Mass production, kung saan ang die casting ay ganap na matipid |
Ang talahanayan ay naglalarawan kung bakit ang presyo ng amag ay hindi dapat isaalang-alang sa paghihiwalay. Kung ang nakaplanong volume ay 5,000 piraso lamang, ang CNC machining ng mga bahagi ng billet ay maaaring mas mura, at ang sand casting tooling ay maaaring mas mura pa rin. Kung ang nakaplanong volume ay 200,000, ang anumang dagdag na dolyar na ginugol sa dalawang cavity, superyor na bakal, o mas mahusay na paglamig ay maaaring mabawasan ang cycle time at ang unit cost sa pamamagitan ng makabuluhang margin.
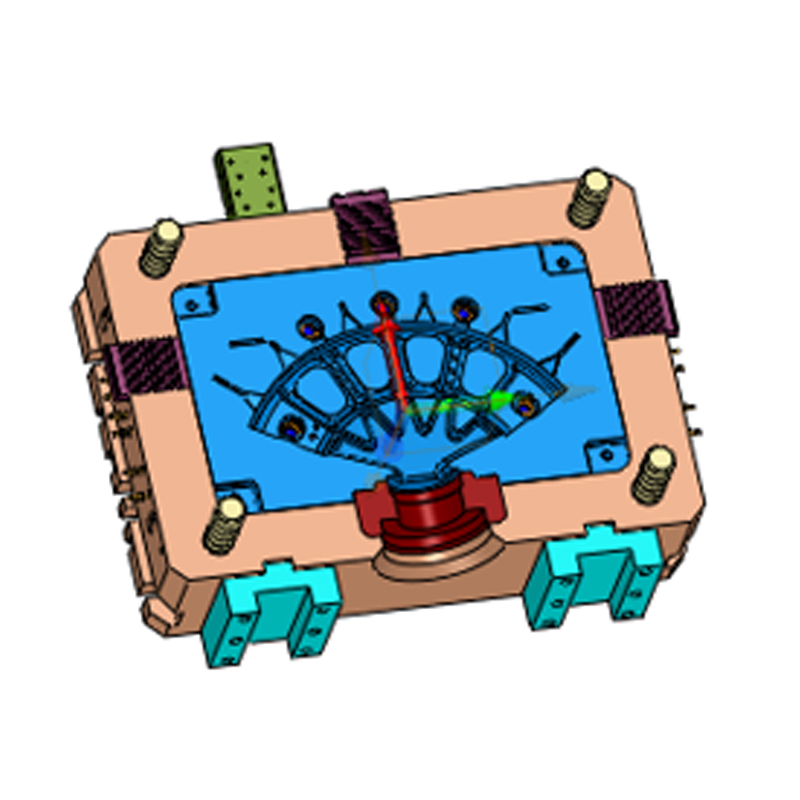
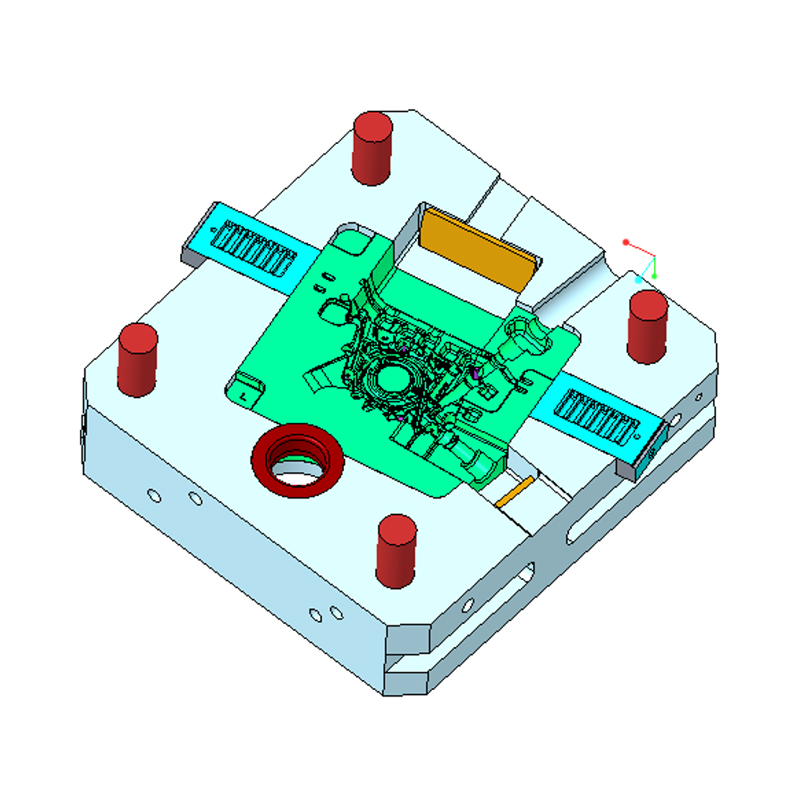
Para sa mga electric vehicle drivetrains partikular, ang scale trend ay hindi mapag-aalinlanganan. Mga bahagi ng pabahay at istruktura tulad ng 2200t aluminum alloy die-casting motor housing ay ginawa sa mataas na dami sa malalaking selula ng makina, at ang halaga ng amag, habang ang isang anim na numero na linya sa badyet ng proyekto, ay mabilis na natunaw ng daan-daang libong mga yunit na ginawa mula sa tool. Ang parehong lohika ay nalalapat sa mga transmission housing, mga plato ng kompartamento ng baterya, at mga cooling jacket, kung saan ang mataas na taunang pangangailangan ay gumagawa ng isang matatag, mamahaling tool na pinakamatipid na pagpipilian sa buong buhay ng programa.
 Custom na 2200T Aluminum Alloy Die-Casting Motor Housing Factory, Mga Tagagawa - N Ang Ningbo NKT Tooling Co., Ltd. ay China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers at Custom Factory, mga detalye:Ang 2200T ... Tingnan ang Produkto →
Kapag binasa laban sa mga alternatibo, ang halaga ng amag ng die casting ay lilitaw sa mas patas na liwanag.
Ang sand casting tooling ay mas mura. Ang mga pattern at mga pangunahing kahon para sa paghahagis ng buhangin ay maaaring gawin para sa ilang libong dolyar, at ang proseso ay nagpaparaya sa mababang dami. Ngunit ang bawat bahagi ng sand-cast ay nangangailangan ng mas maraming materyal, mas maraming finish machining, at mas maraming inspeksyon, at ang rate ng produksyon ay mas mababa. Kapag ang mga volume ay lumampas sa ilang libong bahagi bawat taon, ang per-part cost advantage ng die casting ay karaniwang nalulupig ang mas mataas na mold investment.
Ang CNC machining ay umiiwas sa tooling halos lahat sa isang machined-from-billet approach. Ang kawalan ng bayad sa amag ay ginagawang kaakit-akit ang machining para sa mga one-off na bahagi at napakaliit na batch. Ngunit ang paulit-ulit na halaga ng bahagi ay mas mataas dahil sa materyal na basura, oras ng makina, at manu-manong paggawa. Sa mga dami na humigit-kumulang 1,000 hanggang 2,000 na bahagi, ang cost curve ay tumatawid, at ang die casting ay nagiging mas mura kahit na pagkatapos ay kasama ang amag. Para sa mga bahagi ng 2,000 hanggang 10,000 na mga yunit bawat taon, ang paghahambing ay nagiging mahigpit, at ang desisyon ay nakasalalay sa geometry, materyal, at mga kinakailangan sa pagtatapos.
Ang iba pang variant ng casting, gaya ng low-pressure casting o squeeze casting, ay may sariling mga panuntunan sa tooling. Ang squeeze casting, kadalasang ginagamit para sa mataas na integridad na mga bahagi ng istruktura, ay karaniwang nangangailangan ng mas matatag at mas mahal na tooling kaysa sa ordinaryong high-pressure na die casting. Ang trade-off ay mas mataas na mekanikal na katangian at mas mahusay na pressure tightness sa mga kritikal na aplikasyon. Ang bawat proseso ay may break-even point na nakadepende sa bahaging geometry at volume, kaya ihambing ang kabuuang gastos sa halip na ang upfront tooling fee lamang.
Karamihan sa presyo ng amag ay naka-lock sa disenyo ng bahagi bago ito makita ng sinumang supplier. Ang pagsusuri sa disenyo para sa paggawa ay isang tool sa pagbabawas ng gastos na nagbabayad para sa sarili nito nang maraming beses. Ito ang mga lugar na may pinakamataas na pagkilos.
Higit pa sa bahaging disenyo, ang pinakamalinaw na matitipid ay nagmumula sa pagtutugma ng tool sa aktwal na taunang volume. Ang isang dalawang-cavity na amag ay nagkakahalaga ng mas mataas, ngunit kung 20,000 na bahagi lamang ang gagamitin mo bawat taon, ang mga sobrang cavity ay mauupo nang walang ginagawa. Piliin ang tonelahe ng makina nang maaga; kung nagmamay-ari ka na ng 800-tonelada o 1,650-toneladang makina, ang pagsasabi sa supplier ng eksaktong modelo ay nagpapahintulot sa kanila na idisenyo ang base ng amag sa platen na iyon at maiwasan ang hindi kinakailangang bakal.
Panghuli, pagsama-samahin ang impormasyon sa RFQ. Tukuyin ang haluang metal, ang kinakailangan ng coating, ang sampling standard, ang production machine kung ito ay naayos, at ang inaasahang timeline ng paghahatid. Ang isang kumpletong RFQ ay nagpapaikli sa oras ng pag-quote, umiiwas sa mga pagpapalagay, at nagbibigay-daan sa supplier na i-optimize ang tool sa halip na magdagdag ng risk premium para sa kawalan ng katiyakan.
Mahalaga ang quote, ngunit hindi ito ang buong larawan. Kasama sa aktwal na naihatid na halaga ng isang amag ang mga mode ng pagkabigo nito at pasanin sa pagpapanatili. Sa tuwing susuriin mo ang isang supplier ng die casting mold, itanong ang sumusunod.
Ang mga sagot ay nagpapakita kung ang supplier ay sumipi ng isang amag o isang solusyon sa produksyon. Tatalakayin ng isang seryosong tagagawa ng amag ang mga siklo ng pagbaril, pagiging epektibo ng paglamig, at kabuuang gastos sa bawat bahagi sa halip na ang presyo lamang ng tool. Nakakatulong din na magtanong tungkol sa kasaysayan ng supplier na may mga katulad na proyekto. Ang isang amag para sa isang bahagi ng aluminyo na kritikal sa kaligtasan ay ang kabuuan ng libu-libong maliliit na desisyon, at ang karanasan sa parehong klase ng mga bahagi ay masusukat na binabawasan ang panganib ng isang huli at mahal na rebisyon.
Para sa sanggunian, ang pag-unawa kung saan nakaupo ang iyong supplier sa industriya ay mahalaga rin. Ang isang kumpanya na may sarili nitong kasaysayan ng engineering, isang modernong machine shop, at isang dokumentadong track record sa high-pressure die casting molds ay nasa mas malakas na posisyon upang pamahalaan ang mga panganib na iyon. Ang background ng aming kumpanya ay inilarawan nang detalyado sa tungkol sa pahina, kabilang ang pag-unlad mula sa isang die design studio hanggang sa full-scale na pagmamanupaktura ng amag para sa aluminum, magnesium, at zinc alloys.
Ang karaniwang halaga ng isang die casting mold ay mula sa ilang libong dolyar para sa mga simpleng tool ng zinc hanggang sa ilang daang libong dolyar para sa malalaking automotive aluminum structures. Ang pagkalat ay normal at inaasahan. Ang posisyon ng iyong sariling proyekto sa loob ng hanay na iyon ay kinokontrol ng pagiging kumplikado ng bahagi, ang piniling haluang metal, ang bilang ng lukab, at ang dami ng produksyon. Kinakalkula ng bawat supplier ang halaga ng amag mula sa parehong mga functional block: engineering, steel, machining, mga bahagi, assembly, at sampling. Ang pinakamurang quote ay hindi katulad ng pinakamababang kabuuang halaga, at ang tunay na halaga ng amag ay nakukuha sa mga shot, tolerance, cycle time, at agwat ng pagpapanatili.
Upang makakuha ng tumpak at mapagkumpitensyang quote, kumpletuhin ang disenyo ng bahagi, tukuyin ang mga kinakailangan sa materyal at ibabaw, sabihin ang taunang dami, at lumapit sa mga supplier nang may buong impormasyon. Ang oras na namuhunan sa disenyo-para-paggawa ng trabaho, at sa pagtutugma ng kapasidad ng tooling sa aktwal na pangangailangan sa produksyon, ay magbabawas sa presyo ng amag nang higit sa anumang taktika sa negosasyon. Kapag ang amag ay mahusay na ininhinyero para sa casting alloy at ang dami ng bahagi, ito ay nagiging isang matibay na asset ng produksyon sa halip na isang line item upang mabawasan.
Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Copyright © Ningbo NKT Tooling Co., Ltd. Nakalaan ang lahat ng mga karapatan.

