

Makipag -ugnay sa Impormasyon
-
 Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
-
 86-135-64796935
Kumuha ng isang quote
Saan Ako Makakahanap ng Aluminum Casting Molds? Isang Praktikal na Gabay sa Sourcing para sa mga Mamimili
2026-08-06
Nagsisimula ito sa isang direktang tanong sa pagkuha. Ang isang manufacturing engineer sa isang automotive parts supplier ay tumatanggap ng kahilingan mula sa isang customer: isang bagong aluminum housing, humigit-kumulang 300 by 200 millimeters, na may kapal ng pader na humigit-kumulang 2.8 millimeters, isang target na taunang volume na 40,000 units, at isang unang sample na deadline ng pag-apruba sampung buwan mula ngayon. Ang inhinyero ay hindi kailanman nakakuha ng tooling dati, kaya ang tanong ay nauulit sa mga kasamahan, na makikita sa mga online na forum, at nag-type sa mga search engine: Saan ako makakahanap ng aluminum casting molds?
Ang tapat at direktang sagot ay para sa mga bahagi ng aluminum na may antas ng produksyon, makakahanap ka ng mga aluminum casting molds sa isang propesyonal na tagagawa ng die casting mold, hindi sa isang general machine shop, isang sand casting supply store, o isang hobbyist marketplace. Ang isang production na aluminum casting mold ay isang tumpak na piraso ng engineering equipment. Kinokontrol nito ang geometry ng bahagi, ang dimensional consistency, ang surface finish, ang cycle time, at ang pangmatagalang gastos sa bawat bahagi. Ang amag ay ang pinaka-maimpluwensyang asset sa buong operasyon ng pag-cast, at ang paghahanap para dito ay dapat ituring bilang isang proyekto sa pagpili ng supplier sa halip na isang mabilis na pagbili online.
Ipinapaliwanag ng artikulong ito kung saan makakahanap ng aluminum casting molds sa pang-industriyang kahulugan, kung ano ang ibig sabihin ng iba't ibang uri ng molde para sa iyong proyekto, at kung paano suriin ang mga manufacturer na gumagawa ng mga ito. Tinatalakay din nito ang proseso ng disenyo at pagbuo, ang gastos at mga lead-time na driver, at ang mga karaniwang pagkakamali na ginagawa ng mga mamimili kapag pinagmumulan nila ang mga tool para sa mga aluminum casting. Ang layunin ay bigyan ka ng praktikal na balangkas, upang ang iyong unang kahilingan para sa panipi ay makagawa ng makabuluhang mga sagot sa halip na isang tumpok ng hindi malinaw na mga presyo.
Para sa industriyal na produksyon, ang aluminum casting molds ay idinisenyo at ginawa ng mga espesyalistang kumpanya ng tooling, na karaniwang tinatawag na die shop, mold maker, o tooling manufacturer. Pinangangasiwaan ng mga kumpanyang ito ang buong proseso: sinusuri nila ang disenyo ng bahagi, inhinyero ang molde, makina ang bakal na lukab, naglalapat ng heat treatment, tinitipon ang mga slide at ejector, at pagkatapos ay sinubukan ang amag sa isang die casting machine hanggang sa makagawa ito ng mga bahagi na tumutugon sa detalye. Ang amag ay hindi isang bagay sa istante. Ito ay isang engineered na produkto, na binuo upang mag-order sa paligid ng isang partikular na casting geometry at proseso ng produksyon.
Ang heograpikong konsentrasyon ng paggawa ng amag ay sumusunod sa aktibidad ng die casting. Ang isang malaking bahagi ng aluminum die casting molds sa mundo ay itinayo sa Yangtze River Delta at Pearl River Delta na rehiyon ng China, sa Italy, sa Germany, sa Japan, at sa United States. Kung nagtatanong ka ng "saan ako makakahanap ng aluminum casting molds malapit sa akin," ang sagot ay karaniwang hahantong sa isang regional tool room na nagsisilbi sa lokal na industriya ng pandayan. Kung ikaw ay bukas sa pandaigdigang sourcing, ang Yangtze River Delta, na nakasentro sa mga lungsod tulad ng Ningbo at Shanghai, ay isa sa mga pinakamakapal na kumpol ng kadalubhasaan sa mold engineering sa mundo. Marami sa mga hulma na ginagamit sa European at North American casting plant ay ginawa doon at pagkatapos ay ipinadala para sa pag-install.
Ang isang maaasahang panimulang punto ay ang direktang magtanong sa isang die casting foundry kung aling tindahan ng amag ang ginagamit nito. Ang mga pandayan ay umaasa sa mga hulma na umaangkop sa kanilang mga makina at nananatili sa daan-daang libong mga cycle. Alam ng kanilang mga inhinyero sa proseso kung aling mga supplier ang naghahatid ng tuwid na machining, tapat na bakal, at praktikal na feedback ng DFM. Ang ruta ng referral na ito ay makakatipid sa iyo ng mga linggo ng oras ng screening.
Ang isa pang paraan ay ang direktang makipag-ugnayan sa tagagawa ng amag, lalo na kung mayroon din itong die casting na karanasan sa loob ng bahay. Ang isang pabrika na nagdidisenyo at gumagawa ng mga amag, at maaaring subukan ang mga ito sa sarili nitong mga makina, ay magbibigay sa iyo ng mas mabilis na feedback at mas kaunting mga problema sa handoff. Ang isang magandang halimbawa ay Ningbo NKT Tooling Co., Ltd. , isang dalubhasang tagagawa ng aluminum, magnesium, at zinc alloy die casting molds. Ang kumpanya ay itinatag noong 2009 bilang isang mold design studio, lumipat sa produksyon noong 2010, at mula noon ay bumuo ng isang team ng higit sa 80 empleyado, labinlimang senior engineer, at taunang kapasidad sa produksyon na higit sa 300 set ng high-precision molds.
Ang tamang channel ay depende sa iyong sitwasyon, ngunit ang maikling bersyon ng sagot ay pare-pareho: makakahanap ka ng aluminum casting molds sa isang propesyonal na manufacturer na gumagawa ng permanenteng tooling para sa die casting, at pipiliin mo ang manufacturer na iyon batay sa engineering depth, nauugnay na karanasan, at quality control, hindi lang sa proximity o presyo.
Ang terminong "aluminum casting mold" ay sumasaklaw sa ilang pangunahing magkakaibang bagay, at ang kalituhan sa pagitan ng mga ito ay isa sa mga dahilan kung bakit napakaraming mga kahilingan sa pagkukunan ay nagsisimula sa maling paa. Sa pang-araw-araw na wika, ang parirala ay maaaring mangahulugan ng isang amag na ginagamit sa pagtunaw ng mga bahagi ng aluminyo, o isang amag na gawa sa aluminyo na materyal para sa paghahagis ng iba pang mga sangkap. Ang artikulong ito ay tungkol sa dating: tooling na naghahagis ng tinunaw na aluminyo haluang metal sa mga natapos na bahagi ng metal. Ang mga hulma na iyon ay halos palaging gawa sa tool steel, hindi mula sa aluminyo. Ang isang tipikal na production mold para sa aluminum die casting ay machined mula sa H13 hot-work tool steel o isang katumbas gaya ng SKD61, pinatigas sa humigit-kumulang 44 hanggang 52 HRC, at nilagyan ng network ng mga water-cooled na channel para kontrolin ang temperatura ng molde sa panahon ng casting cycle.
Ang apat na karaniwang uri ng amag para sa aluminum castings ay nakalista sa ibaba. Ang bawat isa ay sumasagot sa iba't ibang dami at kinakailangan sa kalidad.
| Uri ng amag | Karaniwang proseso | Taunang hanay ng volume | Karaniwang pagpaparaya | Kamag-anak na halaga ng amag |
|---|---|---|---|---|
| Pattern ng paghahagis ng buhangin | Paghuhulma ng buhangin | 1 hanggang 2,000 bahagi | plus/minus 0.5 hanggang 1.5 mm | Mababa |
| Permanenteng amag | Gravity die casting | 1,000 hanggang 50,000 bahagi | plus/minus 0.2 hanggang 0.5 mm | Katamtaman |
| Mababa-pressure mold | Mababa-pressure die casting | 5,000 hanggang 100,000 bahagi | plus/minus 0.1 hanggang 0.3 mm | Katamtaman-high |
| Mataas-pressure die casting mold | High-pressure die casting | 20,000 hanggang 1,000,000 bahagi | plus/minus 0.05 hanggang 0.15 mm | High |
Ang talahanayan ay hindi isang matibay na puno ng desisyon, ngunit nagbibigay ito sa iyo ng panimulang punto. Kung ang iyong taunang dami ay mas mababa sa dalawang libong bahagi, ang sand casting ay kadalasang pang-ekonomiyang ruta. Kung nasa hanay ka ng ilang libo hanggang sampu-sampung libo, ang gravity permanent molding ay nag-aalok ng balanse ng gastos sa tooling at repeatability. Kung nagpaplano ka ng tuluy-tuloy na produksyon ng limampung libo o higit pang mga bahagi bawat taon, ang high-pressure die casting ay karaniwang ang tanging proseso na naghahatid ng cycle time at consistency na kailangan mo para sa isang mapagkumpitensyang halaga ng yunit.
Ang high-pressure die casting ay ang nangingibabaw na proseso para sa mga bahagi ng aluminyo sa mga sektor ng automotive at industriya. Sa prosesong ito, ang amag ay naka-mount sa isang cold-chamber die casting machine. Una, ang aluminyo ay natutunaw sa isang hiwalay na gas- o electric-heated furnace. Pagkatapos, ang isang tumpak na shot ng likidong aluminyo ay inilalagay sa manggas ng injection shot, at ang isang hydraulically driven na piston ay nagtutulak sa metal papunta sa saradong lukab ng amag sa mga bilis na maaaring lumampas sa dalawang metro bawat segundo, na sinusundan ng isang matinding presyon ng pagtindi. Ang metal ay nagpapatigas sa isang bahagi ng isang segundo, ang amag ay bubukas, ang paghahagis ay naalis, at ang pag-ikot ay umuulit.
Dahil ang amag ay nakalantad sa likidong metal sa humigit-kumulang 660 degrees Celsius at pagkatapos ay mabilis na pinalamig ng mga linya ng tubig, ang ibabaw ng lukab ay dapat labanan ang thermal fatigue, pagsuri ng init, at paghihinang. Ito ang dahilan kung bakit ang grado ng bakal at ang paggamot sa init ay napakahalaga. Ang isang molde para sa high-pressure na aluminum casting ay isa ring thermodynamic machine: ang posisyon, diameter, at flow rate ng mga cooling channel ay tumutukoy kung gaano kabilis ang pag-solid ng cast, kung saan napupunta ang shrinkage porosity, at kung gaano karaming segundo ang tagal ng cycle.
Para sa mas mababang volume, ang gravity permanent molding ay isang praktikal na alternatibo. Ang amag ay isang mas simpleng tool na bakal, na naka-mount sa isang pivot frame. Ibinubuhos ng operator ang aluminyo sa pamamagitan ng kamay, at pinupuno ng metal ang lukab sa ilalim ng grabidad. Ang halaga ng tooling ay makabuluhang mas mababa kaysa sa high-pressure tooling, at ang gravity castings ay may mas kaunting turbulence, na maaaring mapabuti ang pressure tightness. Ang mga trade-off ay mas mahabang cycle times, mas mababang yield, at isang coarser surface finish.
Ang paghahagis ng buhangin ay sumasakop sa mababang-volume na dulo. Ang amag ay isang disposable sand cavity, na ginawa gamit ang pattern na inalis bago ibuhos. Ang paghahagis ng buhangin ay angkop para sa mga prototype at maliliit na batch, ngunit hindi ito naghahatid ng dimensional na pare-pareho o pagiging produktibo ng isang permanenteng amag. Ang mga mamimili na nagsasabing naghahanap sila ng mga aluminum casting molds ay bihirang nangangahulugang mga pattern ng buhangin; karaniwang kailangan nila ng magagamit muli na tool na maaaring tumakbo sa isang die casting machine.
Kapag nalinaw mo na ang uri ng amag, ang paghahanap para sa isang supplier ay maaaring magpatuloy sa pamamagitan ng ilang praktikal na mga channel.
Ito ang pinaka maaasahang ruta. Gumamit ng mga termino para sa paghahanap gaya ng "tagagawa ng aluminyo die casting mold," "supply ng tool ng aluminyo casting," o "permanent mold maker" at bumuo ng isang shortlist. Maghanap ng mga kumpanyang malinaw na nagpapakita ng kanilang mga kakayahan sa pagmamanupaktura: ang machining equipment na kanilang pinapatakbo, ang mga instrumento sa inspeksyon na ginagamit nila, ang mga industriya na kanilang pinaglilingkuran, at ang mga mapagkukunang pang-inhinyero na kanilang ginagamit. Ang isang pabrika na may nai-publish na impormasyon tungkol sa heat treatment nito, ang kapasidad ng CNC nito, at ang mga pasilidad ng pagsubok nito ay malamang na isang tunay na tagagawa, hindi isang tagapamagitan sa kalakalan. Makipag-ugnayan sa bawat kandidato na may tinukoy na bahaging pagtatanghal o isang teknikal na talatanungan. Hatulan ang kalidad ng kanilang mga sagot, hindi lamang ang bilis ng kanilang pagsipi.
Kung mayroon ka nang pandayan na magpapatakbo ng mga bahagi, tanungin sila kung aling tagagawa ng amag ang kanilang pinagkakatiwalaan. Ang isang pandayan na sumipi sa iyo ng presyo ng pag-cast batay sa isang umiiral na amag ay kadalasang magkakaroon ng malakas na opinyon tungkol sa pagiging maaasahan at pagpapanatili ng amag. Kung wala kang pandayan, makipag-ugnayan sa ilang itinatag na die casting house sa iyong rehiyon at tanungin sila kung sino ang gumagawa ng kanilang tooling. Karamihan sa mga foundry ay handang ibahagi ang impormasyong ito kapag naramdaman nila ang isang pagkakataon sa produksyon sa hinaharap.
Ang Alibaba, Made-in-China, Global Sources, at mga katulad na platform ay naglalaman ng libu-libong profile ng supplier ng tooling. Ang mga ito ay kapaki-pakinabang para sa isang mataas na antas ng pag-scan ng mga kakayahan at mga antas ng presyo, ngunit ang mga ito ay may mga tunay na pag-iingat na mga flag. Ang isang pinakintab na profile ay hindi patunay ng isang may kakayahang pabrika. I-verify ang legal na katayuan ng kumpanya, ang kasaysayan ng pag-export nito, at ang pisikal na site nito. Humingi ng live na video walkthrough ng pabrika, at humiling ng mga sanggunian mula sa mga customer na nagmula sa mga katulad na amag. Maglipat lamang ng pera pagkatapos mong makumpirma na ang manufacturer ay kung sino ang sinasabing ito.
Ang mga die casting trade fair tulad ng EUROGUSS sa Nuremberg, NADCA event sa United States, at ang China Die Casting Exhibition sa Shanghai ay nagtitipon ng mga punto para sa mga tagagawa ng amag at pandayan. Ang paglalakad sa sahig ng eksibisyon, paghawak ng mga aktwal na casting, at pakikipag-usap nang direkta sa mga inhinyero ay higit na nagbibigay-kaalaman kaysa sa pagbabasa ng isang website. Bilang karagdagan, ang rehiyon ng Yangtze River Delta sa paligid ng Ningbo at Shanghai ay nagtataglay ng isa sa pinakamataas na konsentrasyon ng kadalubhasaan sa paggawa ng amag sa mundo. Kung ikaw ay kumukuha mula sa China, ang rehiyong ito ay isang natural na heyograpikong target.
Madalas alam ng mga propesyonal na contact sa foundry engineering, materials science, at disenyo ng produkto kung aling mga supplier ng amag ang may reputasyon sa kalidad at paghahatid. Ang industriya ng die casting ay compact. Ang isang rekomendasyon mula sa isang pinagkakatiwalaang kasamahan na namamahala ng mga proyekto ng tooling sa ibang bansa ay nagkakahalaga ng higit sa dose-dosenang mga hindi kilalang online na pagsusuri.
Ang supplier ng amag ay isang multi-year partner para sa iyong production program. Samakatuwid, ang pagpili ay dapat na nakabatay sa engineering at operational na ebidensya, hindi sa isang pahina ng panipi. Ginagamit ng mga bihasang mamimili ang sumusunod na pamantayan.
Nagsisimula ang isang amag sa pagsusuri sa engineering. Ang supplier ay dapat mag-alok ng isang pormal na pag-aaral sa DFM, tinitingnan ang bahagi kung saan malamang na mabuo ang pag-urong ng porosity, kung sapat ba ang mga draft na anggulo, at kung paano dapat ilatag ang gating system. Ang flow at solidification simulation ay isang malakas na plus, lalo na para sa mga bahagi na may kumplikadong geometry. Kung ipinasok lang ng gumagawa ng amag ang numero ng iyong bahagi sa isang sistema ng panipi at nagbabalik ng presyo nang walang anumang teknikal na komento, dapat kang mag-alala.
Magtanong tungkol sa listahan ng kagamitan ng pabrika. Ang isang seryosong aluminum casting mold manufacturer ay magkakaroon ng high-speed CNC machining center, EDM machine kabilang ang sinker at wire, jig grinder para sa tumpak na bore work, at coordinate measuring machine para sa huling inspeksyon. Mahalaga rin ang in-house heat treatment. Kapag na-outsource ang heat treatment, nawawalan ng kontrol ang supplier sa pagbaluktot at katigasan, at nawawalan ng oras ang proyekto sa pamamagitan ng transportasyon at paghihintay.
Ang mga aluminyo, magnesiyo, at sink na haluang metal ay lumikha ng mga natatanging hamon para sa isang amag. Ang aluminyo ay nagdudulot ng paghihinang at pagsuri ng init; ang magnesium ay nangangailangan ng pag-iingat sa paghawak; ang zinc ay inihagis sa mga makinang may mainit na silid na may ibang arkitektura ng amag. Itanong kung ilang proyekto ang natapos ng supplier sa bawat materyal. Isang tagagawa na nagpakita ng karanasan sa 800 t aluminum alloy die-cast box molds ay isang halimbawa ng isang kumpanya na humarap sa malalaking format na aluminum structural castings, na nangangailangan ng malalaking makina, maingat na paglamig, at mabibigat na slide.
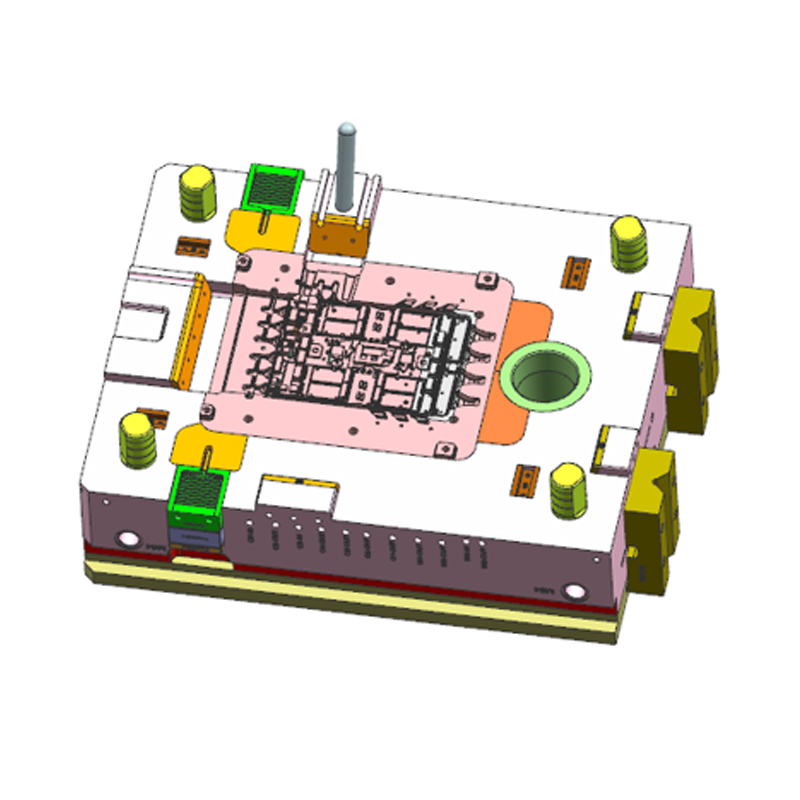
 Custom na 800T Aluminum Alloy Die-Cast Box Factory, Mga Tagagawa - Ningbo NKT Tool Ang Ningbo NKT Tooling Co., Ltd. ay China 800T Aluminum Alloy Die-Cast Box Manufacturers at Custom Factory, mga detalye: Ang aluminum alloy die-c... Tingnan ang Produkto →
Ang ISO 9001 ay isang baseline, ngunit ang nauugnay na tanong ay kung paano ginagawa ang kontrol sa kalidad araw-araw. Sino ang nagrepaso sa mga sukat ng cavity sa yugto ng machining? Aling instrumento sa pagsukat ang ginagamit para sa mga kritikal na katangian? Paano sinusuri ang mga bahagi ng pagsubok laban sa pagguhit? Anong mga ulat ang kasama ng amag sa huling pagtanggap? Ang dalawang pinakamahalagang dokumento ay ang ulat ng pagsubok sa amag at ang huling ulat ng CMM. Hilingin na makakita ng mga halimbawa bago ka mag-order.
Maaaring patakbuhin ng isang tagagawa ng amag na nagmamay-ari ng mga die casting machine ang mga pagsubok sa loob at ayusin ang tool sa loob ng ilang oras. Ang isa na nagpapadala ng amag sa isang panlabas na pandayan ay nagdaragdag ng mga pagkaantala sa transportasyon at pag-iskedyul sa bawat pag-ulit. Kasama rin sa suporta sa pagsubok ang pagbuo ng set ng parameter ng panimulang proseso, tulad ng bilis ng pagpuno, profile ng presyon, at temperatura ng mamatay, na maaari mong ibigay sa sarili mong production team.
Ang isang proyekto ng amag ay isang anim hanggang labing-anim na linggong pagkakasunod-sunod ng mga tinukoy na milestone. Ang supplier ay dapat magtalaga ng isang project engineer, magbahagi ng timeline, at tumugon sa mga teknikal na tanong sa malinaw na wika. Para sa overseas sourcing, isaalang-alang ang pagkakaiba ng oras. Ang isang supplier na tumugon sa loob ng isang araw ng negosyo ay karaniwang mas maaasahan kaysa sa isa na nawawala sa loob ng isang linggo pagkatapos matanggap ang iyong deposito.
Ang pag-unawa sa pagkakasunud-sunod ng pagbuo ng amag ay ginagawang mas mahusay kang mamimili. Tinutulungan ka nitong malaman kung bakit lumilitaw ang ilang partikular na gastos at kung bakit makatotohanan ang ilang partikular na deadline. Ang sumusunod na sampung hakbang ay kumakatawan sa isang tipikal na proyekto para sa isang high-pressure na aluminum die casting mold.
Ang pagkakasunud-sunod ay hindi isang tuwid na linya sa pagsasanay. May mga pagsusuri sa disenyo, mga pagkaantala sa iskedyul ng bakal, hindi inaasahang mga natuklasan sa EDM, at mga pagsasaayos ng pagsubok. Ang mabuting pamamahala ng proyekto ay nangangahulugan ng pagkontrol sa mga variable na ito sa halip na alisin ang mga ito. Sa karaniwan, ang isang maliit na amag ay maaaring itayo sa loob ng apat hanggang anim na linggo, isang katamtamang amag sa loob ng anim hanggang sampung linggo, at isang malaki sa sampu hanggang labing-anim na linggo, kung ipagpalagay na isang naaprubahang disenyo at walang mga kahilingan sa pagbabago.
Ang presyo ng isang aluminum casting mold ay maaaring mula sa mababang five-figure sum para sa isang maliit na single-cavity gravity tool hanggang sa ilang daang libong dolyar para sa isang malaking high-pressure die casting mold na may maraming slider at kumplikadong paglamig. Ang mga mamimili na nagrereklamo na ang mga presyo ng amag ay mahirap ihambing ay karaniwang naghahambing ng mga tool na may iba't ibang mga detalye.
| Kategorya ng amag | Karaniwang laki ng bahagi | Ang pagiging kumplikado ng lukab | Tinantyang lead time |
|---|---|---|---|
| Maliit na amag | Hanggang sa 300 mm | Isang lukab, ilang mga core | 4 hanggang 6 na linggo |
| Katamtaman mold | 300 hanggang 800 mm | Isa o dalawang cavity, slider | 6 hanggang 10 linggo |
| Malaking amag | Higit sa 800 mm | Maramihang mga slider at lifter | 10 hanggang 16 na linggo |
Ang pinakamahigpit na kadahilanan sa pagkontrol ay ang kapasidad ng pagsubok. Ang isang amag ay maaaring makinabang sa loob ng anim na linggo, ngunit kung ang pagsubok na makina ng pandayan ay nai-book sa loob ng apat na linggo, ang proyekto ay matatapos lamang sa ikasampung linggo. Kumpirmahin ang iskedyul ng pagsubok nang maaga, at tukuyin ang iyong sariling mga inaasahan sa deadline sa kahilingan para sa panipi.
Ginagamit ang mga aluminum casting molds sa malawak na hanay ng mga industriya, mula sa automotive at aerospace hanggang sa telekomunikasyon, power tool, at fitness equipment. Sa pagsasagawa, ang mga automotive application ay nangingibabaw sa mga kinakailangan sa engineering. Ang pangangailangan para sa mas magaan na sasakyan, electric drive system, at structural castings ay nagtulak sa mga gumagawa ng amag patungo sa mas kumplikado, mas malaki, at mas tumpak na mga tool.
Ang karaniwang mga aplikasyon ng paghahagis ng aluminyo sa maginoo na sektor ng sasakyan ay kinabibilangan ng:
Ang bagong bahagi ng sasakyang pang-enerhiya ay nagpakilala ng mga karagdagang pangangailangan, na lahat ay humuhubog sa paraan ng pagdidisenyo at paggawa ng mga hulma:
Ang detalye ng materyal ay nagdaragdag ng isa pang layer. Ang ADC12 at A380 ay ang pinakakaraniwang pangkalahatang layunin na aluminum die casting alloy. Ginagamit ang mga structural casting grade gaya ng AlSi10Mg kapag kailangan ang elongation at weldability, tulad ng sa body-in-white structural node at mga enclosure ng baterya. Ang disenyo ng amag para sa mga istrukturang haluang metal ay mas hinihingi dahil ang tinunaw na landas ng metal ay nakakaapekto sa panghuling halaga ng pagpahaba ng bahagi.
Isa ito sa mga dahilan kung bakit ang saklaw ng aplikasyon ng mga die casting molds patuloy na lumalawak. Ang bawat bagong aplikasyon ay nagpapataw ng mga bagong hadlang sa gating, thermal management, at venting. Ang isang plato ng kompartimento ng baterya, halimbawa, ay isang malawak, patag na paghahagis na may manipis na mga dingding. Nangangailangan ito ng low-fill-speed injection profile upang maiwasan ang gas porosity at isang maingat na balanseng pattern ng pagpuno upang makamit ang isang patag na bahagi. Isang tagagawa ng amag na nakagawa na isang aluminum alloy na die-cast na kompartamento ng baterya na plato gamit ang isang disenyo na may isang amag-dalawang-butas may direktang karanasan sa hamon na iyon.
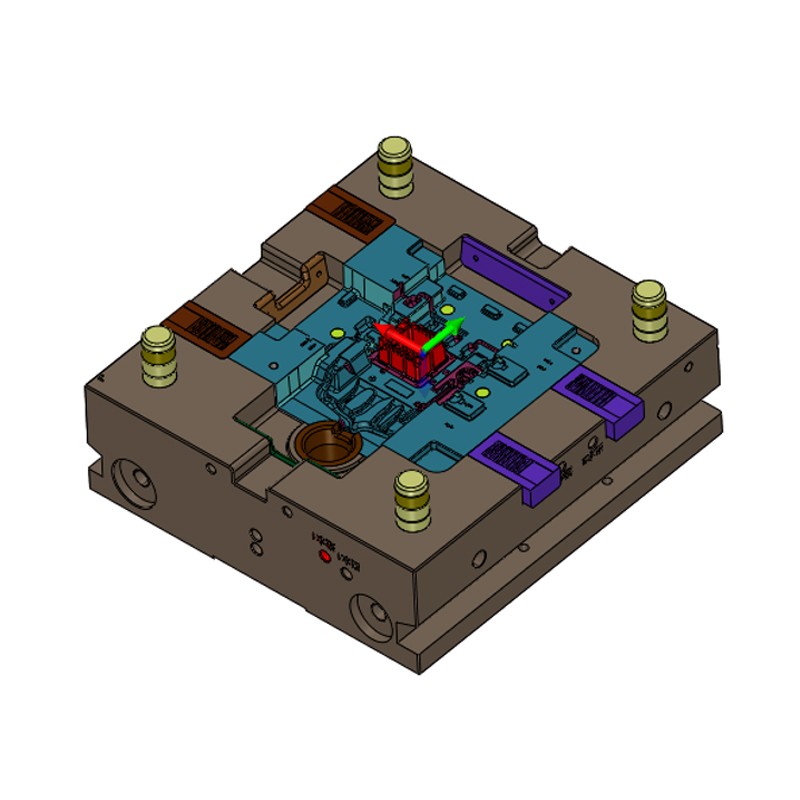
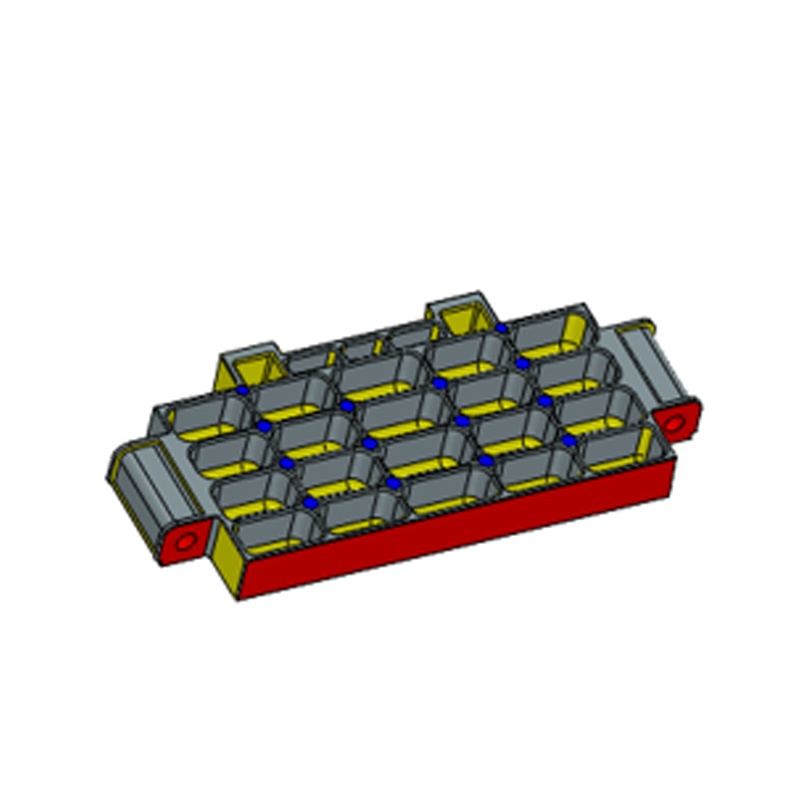 Custom Aluminum Alloy Die-Casting Battery Compartment Plate Isang Mold Dalawang Butas F Ang Ningbo NKT Tooling Co., Ltd. ay China Aluminum Alloy Die-Casting Battery Compartment Plate One Mould Two Holes Manufacturers at Custom Fa... Tingnan ang Produkto →
Ang mga drive motor housing ay kumakatawan sa isa pang hinihingi na kategorya. Ang mga ito ay malaki, kadalasang malapit sa pinakamataas na sobre ng die casting machine, at kailangan nilang maging mahigpit sa presyon upang maglaman ng langis o tubig na dumadaloy sa mga panloob na channel. Ang cooling water jacket, na pumapalibot sa panlabas na cylindrical na ibabaw ng stator, ay madalas na inihagis gamit ang isang collapsible core o isang kumplikadong hanay ng mga slide. Dapat maingat na kontrolin ng gumagawa ng amag ang paglamig ng core. Ang isang high-clamping-force machine tulad ng 2200 tonelada ay kinakailangan para sa packaging ng tool. Ang 2200 t aluminum alloy die-cast motor housing mold ay isang halimbawa ng tooling na ininhinyero para sa sukat na iyon, na may mga mekanismo ng slide at dimensional na kontrol upang matugunan ang mga kinakailangan sa interface ng isang electric machine.
 Custom na 2200T Aluminum Alloy Die-Casting Motor Housing Factory, Mga Tagagawa - N Ang Ningbo NKT Tooling Co., Ltd. ay China 2200T Aluminum Alloy Die-Casting Motor Housing Manufacturers at Custom Factory, mga detalye:Ang 2200T ... Tingnan ang Produkto →
Ang aral para sa isang mamimili ay prangka. Kapag may nagtanong "saan ako makakahanap ng aluminum casting molds," kadalasang nagtatanong sila tungkol sa isang tool na papasok sa kanilang production line at mananatili doon nang maraming taon. Ang tamang pinagmulan ay isang tagagawa na may mga sanggunian na partikular sa application, at ang tamang oras para makipag-usap ay kapag maaari mong ilarawan ang iyong bahagi ng function, hindi lamang ang iyong bahagi ng hugis.
Sa mga taon ng pagtulong sa mga customer na suriin ang mga supplier ng amag, nakita ko na ang karamihan sa mga problema sa tooling ay hindi sanhi ng mga pagkabigo sa machining. Ang mga ito ay sanhi ng mga desisyong ginawa bago pa maputol ang unang bakal na layer. Narito ang mga paulit-ulit na pagkakamali.
Ang amag ay isang multi-year production asset. Ang isang mababang presyo na amag na gumagawa ng mataas na scrap, mabagal na pag-ikot, at napaaga na pagkasira ng kamatayan ay mas mahal kaysa sa matitipid. Palaging ihambing ang mga panipi laban sa isang detalyadong detalye: ang grado ng molde na bakal, ang bilang ng mga cavity, ang inaasahang buhay ng mamatay, kasama ang mga serbisyo sa pagsubok, at ang iskedyul ng paghahatid.
Kapag nagrekomenda ang gumagawa ng amag na baguhin ang kapal ng pader o ilipat ang linya ng paghihiwalay, ipinapalagay ng ilang mamimili na sinusubukan lang ng supplier na makatipid sa gastos. Sa katunayan, ang feedback ng DFM ay ang paraan ng toolmaker para protektahan ang iyong pag-cast mula sa mga depekto na lalabas sa ibang pagkakataon. Humingi ng katwiran sa engineering at timbangin ito sa iyong sariling koponan.
Ang isang 3D na modelo lamang ay hindi tumutukoy sa isang kumpletong kinakailangan sa amag. Dapat na idokumento sa teknikal na kasunduan ang mga tolerance block, mga sanggunian sa GD at T, mga halaga ng pagkamagaspang sa ibabaw, mga limitasyon ng flash, at mga pinapayagang klase ng porosity. Matutugunan lamang ng supplier ang iyong mga inaasahan kung isusulat ang mga ito.
Ang pagpapalamig ay ang pinaka-underrated na bahagi ng isang die casting mold. Ang isang magandang cooling circuit ay nagpapaikli sa cycle time at kinokontrol ang lokal na pag-urong; ang isang mahirap ay lumilikha ng mga hotspot at pagbaluktot ng bahagi. Tanungin ang supplier kung paano nila pinaplano ang pagpapalamig para sa iyong partikular na paghahagis.
Halos bawat bagong amag ay nangangailangan ng hindi bababa sa dalawang trial round. Ang unang pagsubok ay nagpapatunay sa gating, ang pangalawa ay pino-pino ang proseso. Ang mga mamimili na nag-iskedyul ng isang pagsubok lamang ay nagulat kapag ang proyekto ay lumampas sa deadline. Isama ang trial lead time sa iyong plano ng proyekto mula sa simula.
Ang mga kumpanya ng pangangalakal kung minsan ay nagpapakita ng kanilang sarili bilang mga tagagawa. Kung ang iyong amag ay may problema sa panahon ng pag-apruba, gusto mong makipag-usap nang direkta sa mga taong gumawa ng cavity at nagpatakbo ng pagsubok. I-verify ang factory address, ang pagpaparehistro, at ang mga pisikal na asset bago ka mag-commit.
Kaya, saan ka makakahanap ng aluminum casting molds? Ang sagot, sa praktikal na mga termino, ay ito: tukuyin ang isang dalubhasang tagagawa ng die casting tooling na may in-house na engineering, isang gumaganang pabrika, mga de-kalidad na proseso, at nauugnay na karanasan sa pag-cast ng mga bahagi ng aluminyo. Ipadala sa kanila ang iyong data ng bahagi at ang iyong mga kinakailangan sa produksyon, hindi lamang isang kahilingan para sa isang presyo. Makinig sa kanilang pagsusuri sa DFM. Bisitahin ang kanilang operasyon o humiling ng masusing virtual walkthrough. Pagkatapos ay ihambing ang buong teknikal na panukala, hindi lamang ang kabuuang presyo.
Ang isang propesyonal na tagabuo ng amag ay magtatanong tungkol sa function ng bahagi, ang haluang metal, ang dami ng produksyon, ang magagamit na kapasidad ng makina, at ang mga kinakailangan sa kalidad bago gumawa sa isang presyo. Kapag natanggap mo ang mga tanong na iyon, alam mong nakikipag-usap ka sa isang engineer, hindi isang broker. Iyan ang eksaktong uri ng supplier na maghahatid ng amag na may kakayahang gumawa ng libu-libo at sampu-sampung libong pare-parehong aluminum castings.
Ang paghahanap ay tumatagal ng oras. Nangangailangan ito ng ilang pag-uusap at ilang pasensya sa panahon ng pagsusuri sa engineering. Ngunit ang amag na pipiliin mo ngayon ay huhubog sa iyong kahusayan sa produksyon, kalidad ng bahagi, at mga margin ng programa para sa susunod na ilang taon. Ang paggugol ng pagsisikap upang mahanap ang tamang tagagawa ng aluminum casting mold ay isa sa pinakamataas na puhunan na maaari mong gawin sa isang casting program.
Wangshan Road, Distrito ng Jiangbei, Ningbo, Zhejiang, China
86-135-64796935
Copyright © Ningbo NKT Tooling Co., Ltd. Nakalaan ang lahat ng mga karapatan.

